Stellen Sie sich ein Unternehmen für flexible Verpackungen vor, das seine erste Hochgeschwindigkeitsdruckmaschine auf der Grundlage einer einzigen Zahl kauft: der in der Broschüre angegebenen Höchstgeschwindigkeit. Auf dem Papier leistet die Maschine eine beeindruckende Leistung, doch innerhalb eines Jahres stellt das Team fest, dass es sich bei den meisten Aufträgen um Kleinauflagen von einigen tausend Metern handelt. Die Druckmaschine verbringt mehr Zeit damit, auf Zylinderwechsel, Farbeinstellungen und Trocknungsversuche zu warten, als wenn sie mit voller Geschwindigkeit läuft. Die Maschine war nicht das Problem. Die Frage, die der Käufer stellte, war.
Dieser Leitfaden geht von einem anderen Ausgangspunkt aus. Anstatt die Ausrüstung nach Höchstgeschwindigkeit zu ordnen, wird erklärt, wie drei Stufen von Hochgeschwindigkeitstiefdruck Druckmaschinen unterscheiden sich in den Bereichen, die die tägliche Produktion beeinflussen: effektive Laufgeschwindigkeit, Registergenauigkeit, Spannungskontrolle, Automatisierung und Gesamtbetriebskosten. Das Ziel besteht darin, Ihnen dabei zu helfen, eine Druckmaschine Ihrem Auftragsbuch zuzuordnen, und nicht darin, einen einzelnen Gewinner zu krönen.
Geschwindigkeit ist der Ausgangspunkt einer Presseentscheidung, nicht die Schlussfolgerung. Die richtige Maschine ist diejenige, deren Fähigkeiten zu der Arbeit passen, die Sie tatsächlich verkaufen.
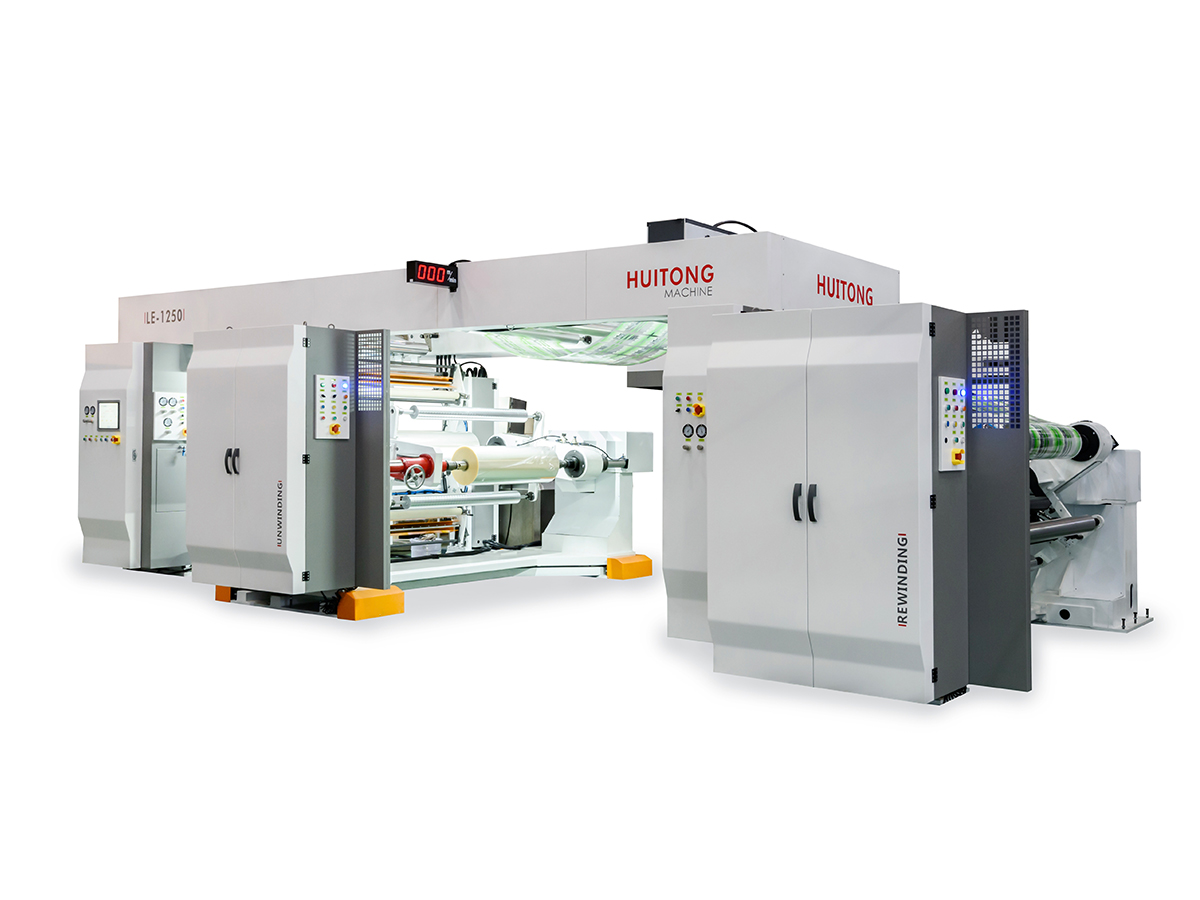
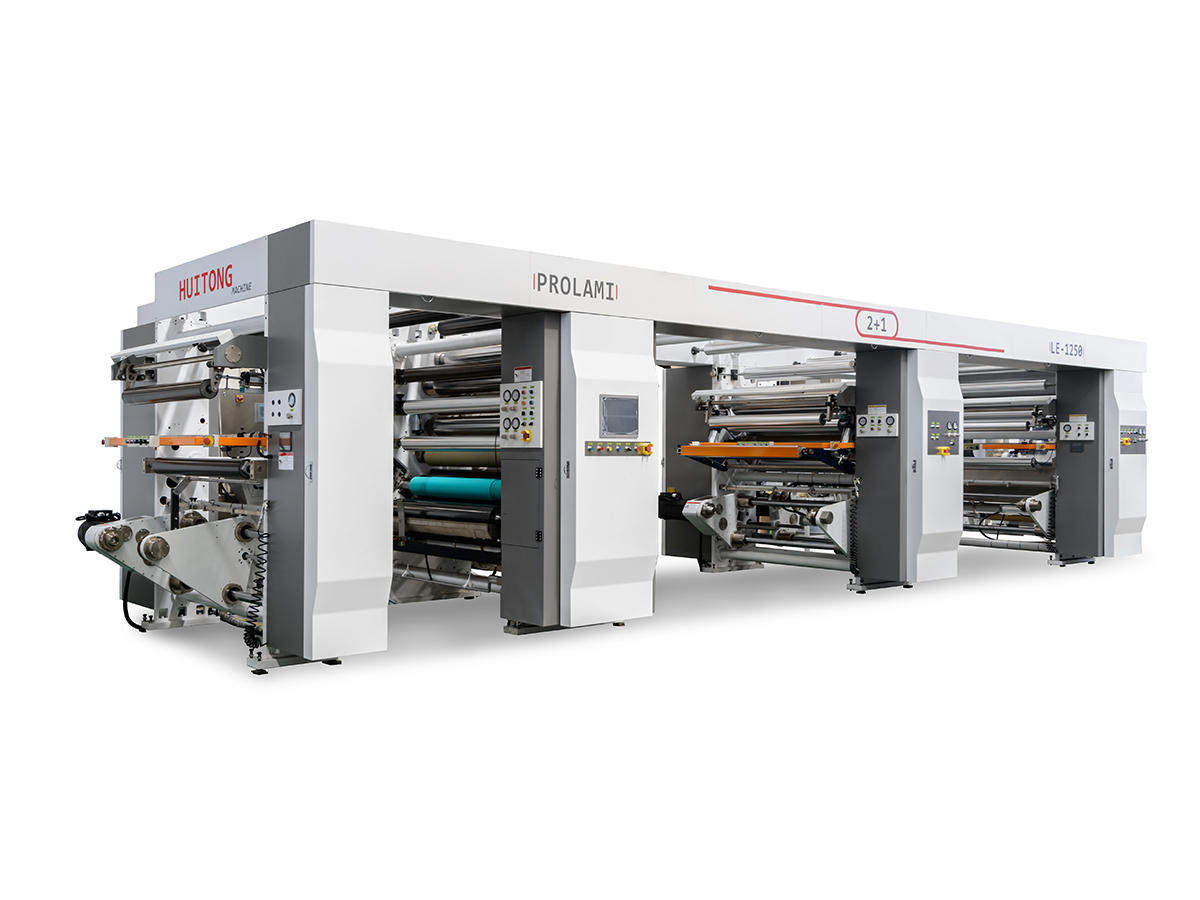
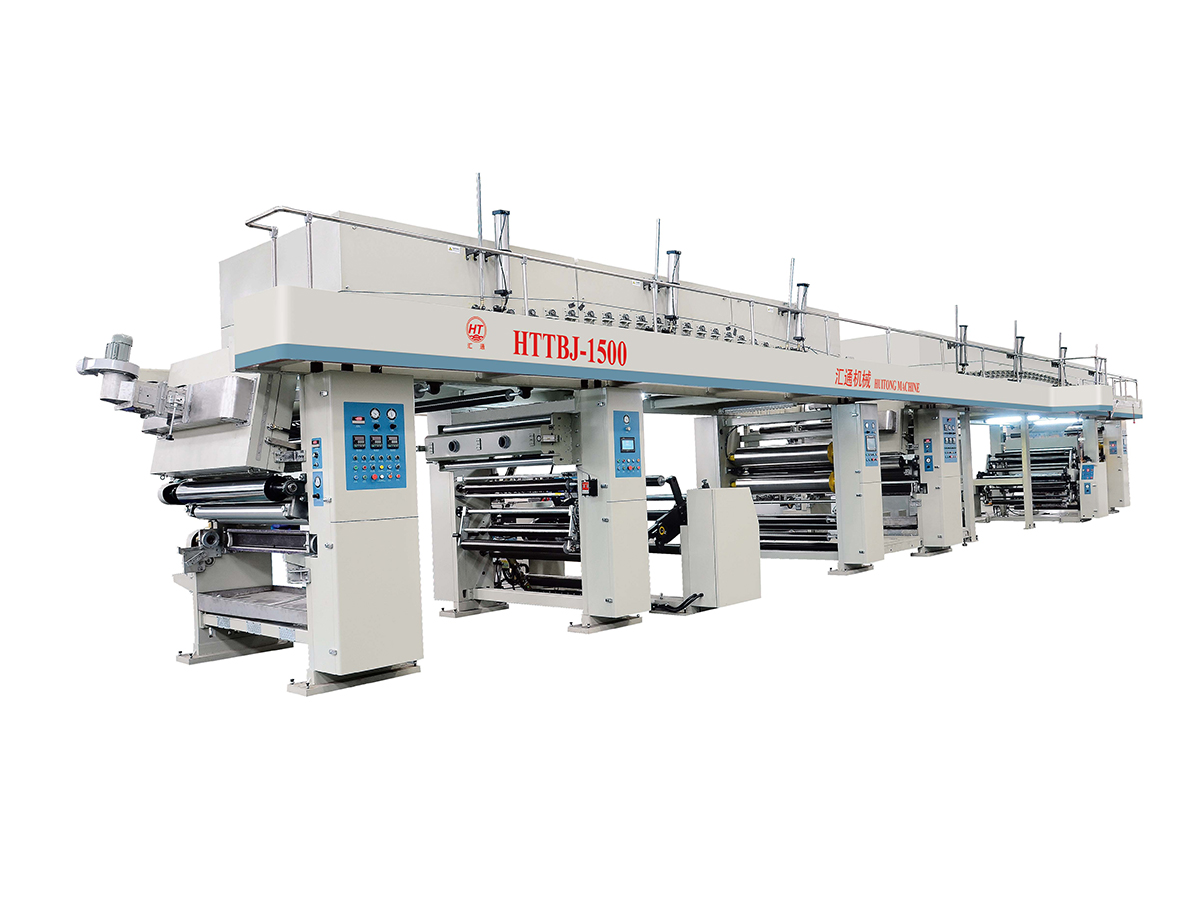
Jede Stufe spiegelt eine andere Produktionslogik wider. Die oberste Ebene ist für maximalen Durchsatz bei großen Auflagen und anspruchsvollen Druckaufträgen ausgelegt. Die mittlere Ebene zielt auf den größten Anteil kommerzieller Arbeiten ab, bei denen Geschwindigkeit, Stabilität und Preis im Gleichgewicht sein müssen. Die Einstiegsstufe konzentriert sich auf Wirtschaftlichkeit, einen zugänglichen Betrieb und niedrigere Servicekosten für Betriebe, die in den Tiefdruckbereich expandieren oder vielfältige Kleinaufträge bearbeiten.
| Dimension | Spitzenklasse | Mittelklasse | Einstiegsstufe |
|---|---|---|---|
| Bewertete Höchstgeschwindigkeit | 450 m/min | 350 m/min | 260 m/min |
| Typische Bestellgröße | Große Auflagen mit hohem Volumen | Mittlere bis große Auflagen | Kleine bis mittlere Auflagen |
| Registrierungssystem | Erweiterte Steuerung auf Einheitenebene | Servobetriebene, stabile Registrierung | Standardregistrierung |
| Bedienerkenntnisse erforderlich | Mittelstufe bis Fortgeschritten | Mittelstufe | Einstiegsniveau |
| Serviceintensität | Höher | Mäßig | Niedriger |
Geschwindigkeit ist nur eine Spalte in dieser Tabelle und es ist die Spalte, auf die Käufer zuerst achten. Die anderen Zeilen erklären, warum sich zwei Pressen mit ähnlichen Geschwindigkeiten in einer realen Produktionshalle sehr unterschiedlich verhalten können.
Höchstgeschwindigkeit.Die Nenngeschwindigkeit beschreibt, was eine Presse unter idealen Bedingungen für kurze Zeit leisten kann. Der effektive Output beschreibt, was er über einen Monat hinweg an realen Bestellungen liefert. In der Kluft zwischen beiden gehen viele Kaufentscheidungen schief.
Eine verbreitete Annahme ist, dass schnelleres Laufen unverhältnismäßig mehr Energie pro gedrucktem Meter verbraucht. Veröffentlichte Versuchsdaten aus Gerätetests erzählen eine differenziertere Geschichte. In einem berichteten Vergleich verbrauchte eine Presse mit einer Leistung von etwa 100 Kilowatt bei 400 m/min nur geringfügig mehr Strom als dieselbe Presse mit 200 m/min, die etwa 98 Kilowatt verbrauchte. Da die Stundenleistung bei höherer Geschwindigkeit deutlich höher ist, sinkt der Energieverbrauch pro Quadratmeter deutlich. Feste Gemeinkosten wie Beleuchtung, Klimatisierung und Standby-Systeme verteilen sich auf deutlich mehr Meter.
Ob eine Presse ihre Nenngeschwindigkeit bei einem realen Auftrag halten kann, hängt in der Regel von drei Faktoren ab.
Eine Druckmaschine, die aufgrund von Trocknungs- oder Umrüstbeschränkungen selten ihre Nenngeschwindigkeit erreicht, ist effektiv eine langsamere Druckmaschine zu einem höheren Preis. Es ist sinnvoller, diese Einschränkungen vor dem Kauf zu überprüfen, als Schlagzeilen zu vergleichen.
Die Druckqualität hängt davon ab, wie gleichmäßig jede Farbstation an derselben Stelle landet. Die Registergenauigkeit hängt von der Antriebsarchitektur ab und davon, wie gut die Bahnspannung vom Abwickeln bis zum Aufwickeln gesteuert wird.
Herkömmliche wellengetriebene Anordnungen verbinden Druckeinheiten über mechanische Wellen, Zahnräder und Kupplungen. Sie sind robust und gut durchdacht, aber Spiel und Getriebetoleranzen häufen sich, sodass sich bei langen Läufen Registerdrift einschleichen kann. Elektronische Wellenarchitekturen ersetzen einen Großteil dieser mechanischen Verbindung durch Servomotoren, die jede Einheit antreiben und elektronisch synchronisieren. Die Synchronisierung kann innerhalb sehr enger Toleranzen gehalten werden, was bei feinen Grafiken und kleinen Schriftarten am wichtigsten ist.
Eine Druckmaschine, die zu Beginn eines Laufs das Register hält, aber am Ende abweicht, verschwendet Film und Arbeit, unabhängig von der Geschwindigkeitsbewertung.
Besonders spannungsempfindlich sind Folien im Zwanzig-Mikron-Bereich. Bei hoher Geschwindigkeit verstärken sich kleine Schwankungen und die Folie kann sich dehnen, knittern oder seitlich verschieben. Die folgende Tabelle fasst zusammen, wie die Substratmpfindlichkeit dem Kontrollniveau entspricht, das eine Druckmaschine bieten sollte.
| Substrate | Spannungsempfindlichkeit | Empfohlene Kontrollstufe |
|---|---|---|
| Dünne Polyethylenfolie | Hoch | Mehrzonenspannung mit geschlossenem Regelkreis |
| Biaxial orientierte Polypropylenfolie | Mittel bis hoch | Automatische Tänzersteuerung |
| Polyesterfolie | Mittel | Automatische Spannungskontrolle |
| Papier und schwerere Bedruckstoffe | Niedrig bis mittel | Standard-Spannungskontrolle |
Für dickere, formstabile Untergründe sind einfachere Systeme vollkommen ausreichend. Der Fehler besteht darin, für anspruchsvolle Spannungszonen zu zahlen, die Sie nie nutzen werden, oder der umgekehrte Fehler, ein Basissystem für Filme zu kaufen, die Präzision erfordern.
Der Kaufpreis ist im Angebot ersichtlich. Die Gesamtbetriebskosten verteilen sich auf die gesamte Lebensdauer der Druckmaschine und umfassen Arbeitsaufwand, Makulatur, Umrüstzeit, Energie, Ersatzteile und Wartungsintervalle. Käufer, die sich nur auf die erste Zahl konzentrieren, entdecken die tatsächlichen Kosten oft erst Jahre später.
| Funktion | Spitzenklasse | Mittelklasse | Einstiegsstufe |
|---|---|---|---|
| Automatisches Spleißen | Im Lieferumfang enthalten | Im Lieferumfang enthalten | Im Lieferumfang enthalten |
| Registrierungssystem | Fortgeschrittene Einheitenebene | Servobasiert | Standard |
| Spannungskontrolle | Vollautomatische Präzision | Automatisch | Standard |
| Bedienerkenntnisse erforderlich | Mittelstufe bis Fortgeschritten | Mittelstufe | Einstiegsniveau |
| Wartungskosten | Höher | Mäßig | Niedriger |
Die mittlere Preisklasse ist die häufigste Wahl auf dem Markt, und das ist kein Zufall. Mit einer Geschwindigkeit von etwa 350 m/min deckt es den Großteil der kommerziellen Verpackungsaufträge ab, bei denen die meisten Aufträge lang genug sind, um von einer guten Geschwindigkeit zu profitieren, aber nicht lang genug, um eine erstklassige Druckmaschine voll auszulasten. Die servogesteuerte Registrierung liefert eine stabile Druckqualität auf einer breiten Palette von Substraten und das Preis-Leistungs-Verhältnis ist für ein Geschäft mit einem vielfältigen, aber hauptsächlich mittelgroßen Auftragsbestand kaum zu übertreffen.
Eine Presse mit niedrigerer Geschwindigkeit ist keine Presse mit geringerer Qualität. Die Einstiegsklasse ist auf geringere Wartungskosten, einfachere Bedienung und kostengünstige und schnell austauschbare Teile ausgelegt. Für ein Unternehmen, das in den Tiefdruckbereich einsteigt oder häufig kleine Auflagen für viele Auftragstypen abwickelt, kann sich eine zugängliche Maschine, die schnell in Produktion geht, schneller amortisieren als eine schnellere Maschine, die auf Arbeit wartet.
Die nützlichste Auswahlfrage ist nicht, wie schnell eine Druckmaschine laufen kann, sondern welche Art von Arbeit sie ausführen soll. Die folgende Tabelle ordnet gängige Produktionsprofile der Stufe zu, die am besten zu ihnen passt.
| Produktionsprofil | Best-Fit-Stufe | Hauptgrund |
|---|---|---|
| Große Auflagen für Lebensmittel- oder Haushaltsverpackungen | Spitzenklasse | Maximale Leistung senkt die Kosten pro Meter |
| Mittel to large orders with mixed substrates | Mittelklasse | Beste Balance aus Geschwindigkeit und Stabilität |
| Häufige Kleinauflagen und Umstellungen | Einstiegsstufe | Schnellere Einrichtung und schnellere Kapitalrendite |
| Feine Grafiken, die ein enges Register erfordern | Spitzenklasse | Die erweiterte Registrierung gewährleistet die Konsistenz |
| Knappes Budget während der frühen Hochlaufphase | Einstiegsstufe | Niedriger entry cost and simpler upkeep |
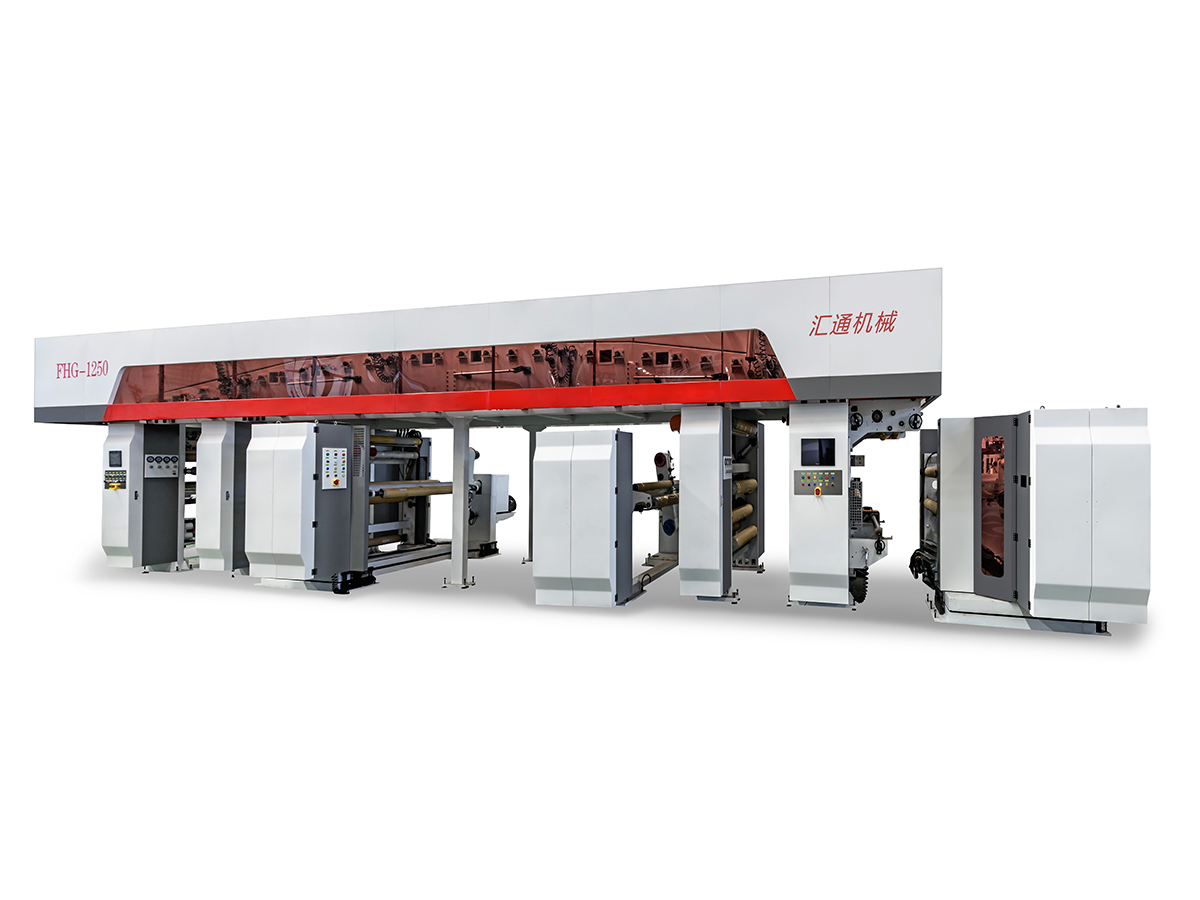
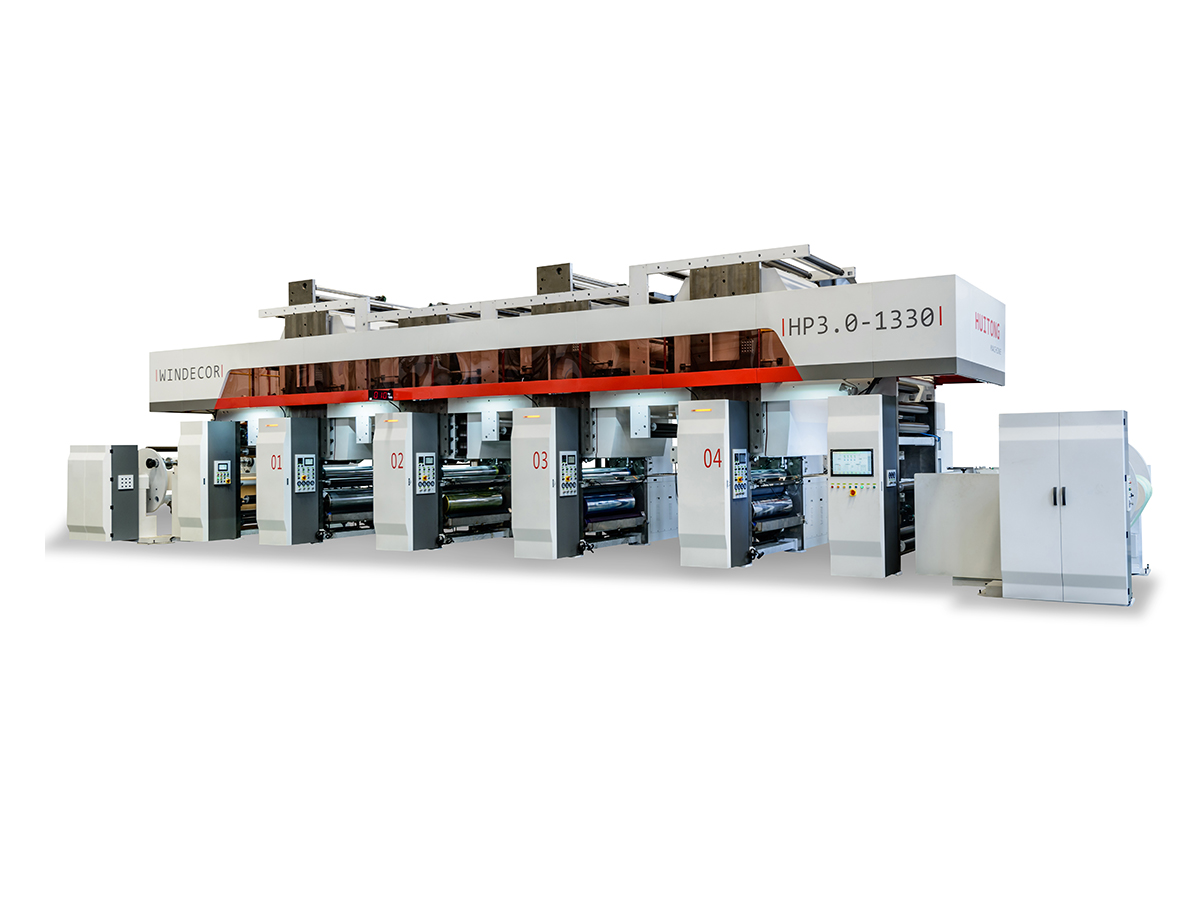
Die ehrliche Beantwortung dieser fünf Fragen schränkt die Auswahl normalerweise auf eine Stufe ein. Wenn die Antworten in unterschiedliche Richtungen deuten, ist die Nichtübereinstimmung an sich eine nützliche Information, denn sie zeigt, welche Fähigkeit Priorität verdient. Sehen Sie sich jeweils die vollständigen Spezifikationen an Tiefdruckmaschine Bevor Sie eine Auswahlliste festlegen, bitten Sie die Lieferanten, Ihr tatsächliches Auftragsbuch anhand jeder Konfiguration zu modellieren.
Das meiste Bedauern beim Kauf einer Druckmaschine ist auf eine Handvoll vermeidbarer Fehler zurückzuführen.
Um diese Fehler zu vermeiden, ist keine teurere Maschine erforderlich. Es erfordert ein klareres Bild der Arbeit, die die Presse tatsächlich leisten wird.
Der Unterschied besteht weniger in der Spitzenzahl als vielmehr in der Art der Arbeit, für die jede Presse geeignet ist. Die schnellere Druckmaschine ist darauf ausgelegt, die Fixkosten auf sehr große Auflagen zu verteilen, während die langsamere Druckmaschine für Betriebe geeignet ist, die häufig den Auftrag wechseln. Eine 450-m/min-Presse entfaltet ihren Vorteil nur dann, wenn die Aufträge lang genug sind, um sie in der Nähe ihrer Nenngeschwindigkeit laufen zu lassen.
Das ist möglich, sofern das Stellenprofil passt. Bei Lebensmittelverpackungen handelt es sich häufig um hochwertige Grafik- und Barrierefolien. Ausschlaggebend sind daher die Registrierungskonsistenz und die Spannungskontrolle auf den spezifischen verwendeten Substraten. Für kleinere Lebensmittelverpackungsauflagen mit Standardfolien kann eine Druckmaschine der Einstiegsklasse gut funktionieren. Für sehr lange Auflagen anspruchsvoller Filme ist normalerweise eine höhere Stufe besser geeignet.
Schauen Sie sich zuerst die Grafiken an. Wenn Ihre Designs feine Details, kleine Schriftarten, feine Halbtöne oder mehrere überlappende Farben enthalten, die genau aufeinander abgestimmt sein müssen, amortisiert sich das fortschrittliche Registrierungssystem durch weniger Ausschuss. Wenn Ihre Grafiken kräftig und nachsichtig sind, liefert das Servosystem der Mittelklasse in der Regel mehr als genug Präzision bei geringeren Gesamtkosten.
Nicht unbedingt. Eine teurere Druckmaschine senkt die Kosten pro Meter nur dann, wenn sie mit einer hohen effektiven Geschwindigkeit läuft, wenig Folie verschwendet und nur eine begrenzte Umrüstzeit für Ihren Auftragsmix benötigt. Wenn die zusätzliche Kapazität ungenutzt bleibt, können die Kosten pro Meter höher sein als die einer günstigeren Maschine, die besser für die Arbeit geeignet ist.
Kontaktieren Sie uns
Empfohlene Produkte

Hand in Hand mit Huitong
Passen Sie Ihre flexible Verpackungsausrüstungslösung individuell an
Jetzt anfragen
Produkte
Kontaktieren Sie uns

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Stadt Gushan, Stadt Jiangyin, Provinz Jiangsu, China