Die meisten enttäuschenden flexiblen Verpackungsprojekte scheitern nicht, weil die Ausrüstung schlecht ist. Sie scheitern, weil die Maschinen ausgewählt wurden, bevor irgendjemand die Folien, Beutelformate und Qualitätsziele festgelegt hat, die das Werk täglich verarbeiten soll. Eine Linie, die in einer Broschüre beeindruckend aussieht, kann immer noch großen Ausschuss erzeugen, wenn sie auf eine dünne metallisierte Folie oder ein biologisch abbaubares Substrat trifft, das sich unter Spannung anders verhält.
Beschaffungsteams vergleichen Maschinen häufig anhand der Gesamtgeschwindigkeit und des Kaufpreises. Erfahrene Werksleiter betrachten andere Zahlen: Wie viel nutzbare Folie verlässt pro Schicht die Linie, wie lange dauert ein Farbwechsel und wie viele Bediener sind erforderlich, um den Prozess stabil zu halten. Die folgenden Bereiche werden häufig angezeigt, wenn Käufer Angebote mehrerer Lieferanten prüfen.
Millimeter, typischer Bahnbreitenbereich
Meter pro Minute, typische Laufgeschwindigkeit
Stunden, typische Farbwechselzeit
Eine für hohe Geschwindigkeit ausgelegte Anlage ist nur dann sinnvoll, wenn sie die Registrierung, Spannung und das Beschichtungsgewicht bei dieser Geschwindigkeit auf dem Film, den Sie tatsächlich verarbeiten, halten kann.
Bevor Sie den Rest dieses Leitfadens lesen, ist es hilfreich, zu definieren, was Sie kaufen möchten. A flexible Verpackungsmaschine ist kein einzelnes Gerät, sondern eine Reihe von Verarbeitungseinheiten, die dünne flexible Bahnen vorbereiten, dekorieren, verkleben und in fertige Beutel oder Rollen umwandeln. Zu verstehen, wie diese Geräte miteinander verbunden sind, ist der erste Schritt zu einer fundierten Kaufentscheidung.
Eine komplette Linie bewegt eine Filmbahn durch eine Abfolge von Stationen. Jede Station verändert eine Eigenschaft des Materials und jede Übergabe zwischen Stationen ist ein Punkt, an dem Abfall entstehen kann. Das folgende Diagramm zeigt ein gängiges integriertes Layout für bedruckte und laminierte Beutel.
Die Spannungskontrolle erfolgt durch jede Station. Ab- und Aufwickelabschnitte halten die Bahn unter kontrolliertem Zug, während Tänzerrollen und Kraftmesszellen die Spannung innerhalb eines schmalen Bandes halten. Viele Qualitätsprobleme, die später auftreten, wie z. B. Falten, Fehlregistrierung und Kantenwellung, beginnen mit einer Spannungsabweichung zu Beginn des Prozesses.
Linien können als eigenständige Einheiten oder als integrierte Systeme gebaut werden. Standalone-Einheiten geben einer Anlage die Flexibilität, in Etappen einzukaufen, aber jeder Transfer zwischen den Maschinen erhöht die Handhabungszeit, die Einbindung des Bedieners und das Risiko einer Folienbeschädigung. Integrierte Leitungen sind im Vorfeld teurer und erfordern eine sorgfältigere Grundrissplanung, doch wenn sie richtig eingestellt sind, liefern sie in der Regel eine gleichmäßigere Leistung.
Die typische Rolle jedes Hauptbahnhofs lässt sich wie folgt zusammenfassen.
Jeder Maschinentyp löst ein anderes Produktionsproblem. In den folgenden Unterabschnitten werden die Hauptkategorien und die Prüfungen erläutert, die beim Vergleich von Lieferantenangeboten am wichtigsten sind.
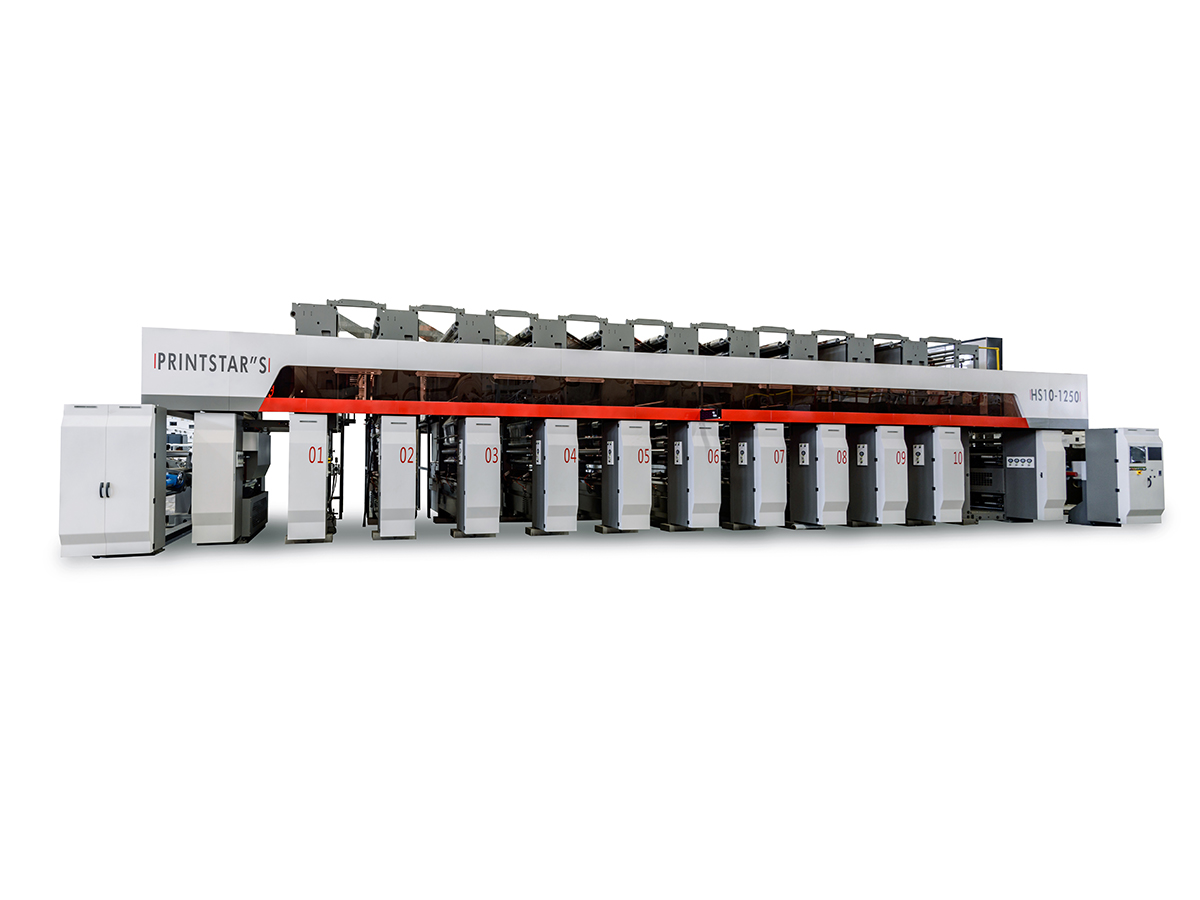
A Tiefdruckmaschine überträgt Tinte aus gravierten Näpfchen auf einem Zylinder auf die Filmoberfläche. Die Tiefe und das Volumen jeder Zelle steuern, wie viel Tinte aufgetragen wird, was eine feine Tonabstufung und dichte Volltonfarben ermöglicht. Für große Verpackungsauflagen mit fotografischen Bildern bleibt diese Methode die Standardwahl, da die Zylinder für viele Aufträge mit der gleichen Wiederholungslänge wiederverwendet werden können.
Die Hauptvorteile sind eine stabile Farbwiedergabe bei großen Volumina, eine gute Leistung auf einer Vielzahl von Substraten und hohe Liniengeschwindigkeiten, sobald die Zylinder graviert und das Tintensystem ausbalanciert sind. Der Nachteil sind die Kosten für die Zylindervorbereitung, die sehr kurze Auflagen weniger wirtschaftlich machen, es sei denn, das Design wird im Laufe der Zeit wiederverwendet.
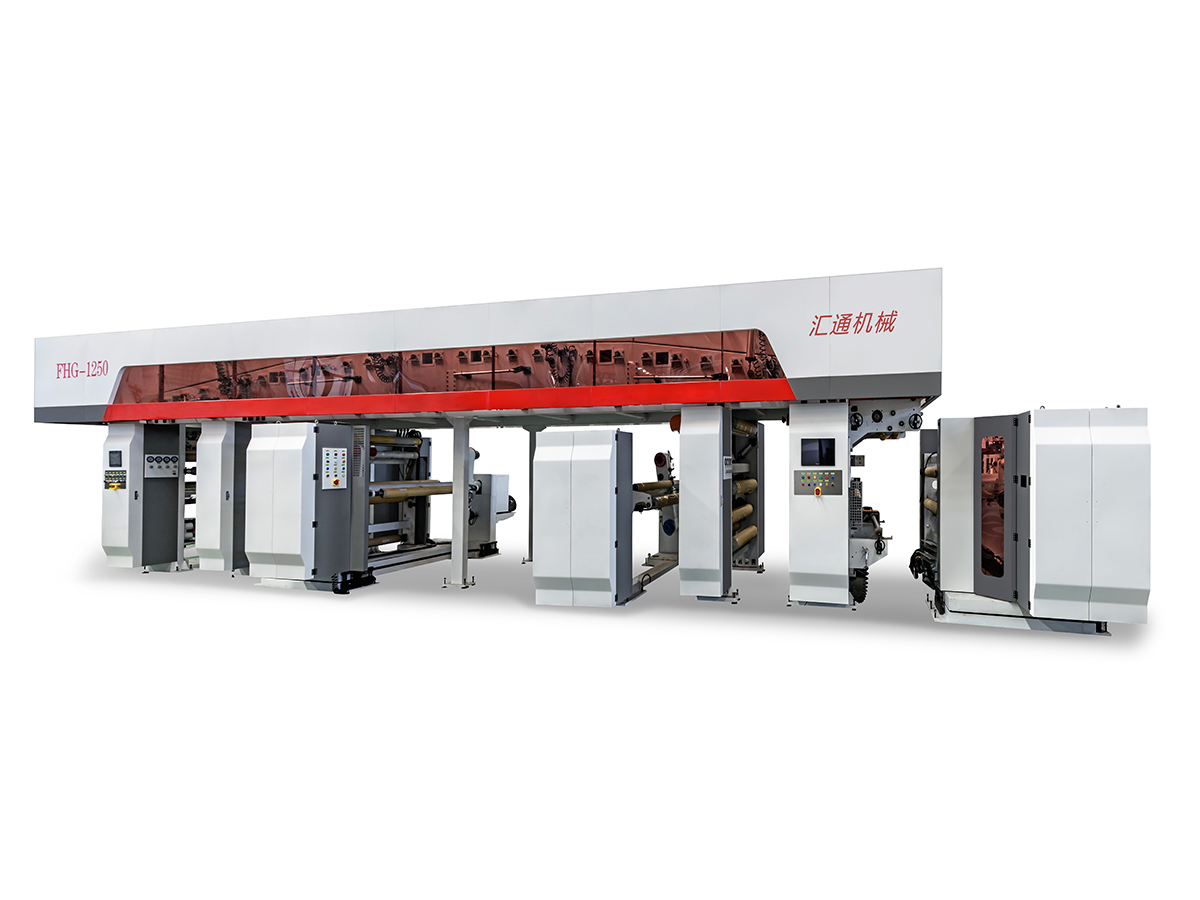
A Beschichtungsmaschine trägt eine dünne Funktionsschicht auf die Folienoberfläche auf. Typische Beschichtungen umfassen Heißsiegelschichten, Kratzschutzschichten, antistatische Schichten und Barrierebeschichtungen, die die Widerstandsfähigkeit gegenüber Sauerstoff oder Feuchtigkeit verbessern. Beschichtungsköpfe wie Tiefdruck-, Umkehrwalzen- und Schlitzdüsensysteme liefern jeweils ein unterschiedliches Maß an Präzision und sind für einen anderen Viskositätsbereich geeignet.
Das Beschichtungsgewicht ist die Variable, die die meiste Aufmerksamkeit verdient. Zu wenig Beschichtung verringert die Barriere- oder Siegelfestigkeit, während zu viel die Materialkosten erhöht, die Trocknung verlangsamt und beim Lagern von Rollen zum Verstopfen führen kann. Fragen Sie Lieferanten, wie ihr System das Beschichtungsgewicht während der Produktion misst und steuert, nicht nur während der Anlaufversuche.
Eine Laminiermaschine verbindet zwei oder mehr Folien mit einer Klebeschicht miteinander. Beim herkömmlichen Trockenlaminieren werden lösungsmittelbasierte Klebstoffe verwendet, die in einem Trockentunnel verdampfen, bevor das Laminat wieder aufgewickelt wird. Bei der lösungsmittelfreien Laminierung wird ein Zweikomponentenklebstoff ohne Lösungsmittelträger aufgetragen, der Emissionen reduziert und das restliche Lösungsmittel eliminiert, das bei empfindlichen Lebensmittelverpackungen zu Geruchsproblemen führen kann.
Für Lebensmittel- und Säuglingsnahrungsverpackungen werden lösungsmittelfreie Systeme zunehmend bevorzugt, da sie das Risiko von Restlösungsmitteln verringern und den Energiebedarf für die Trocknung reduzieren. Trockensysteme funktionieren für viele Non-Food-Produkte immer noch gut und profitieren von einer ausgereiften Klebstofflieferkette. Die bessere Wahl hängt vom Produkt, den gesetzlichen Anforderungen in Ihrem Markt und den für Ihr Werk verfügbaren Klebstoffoptionen ab.
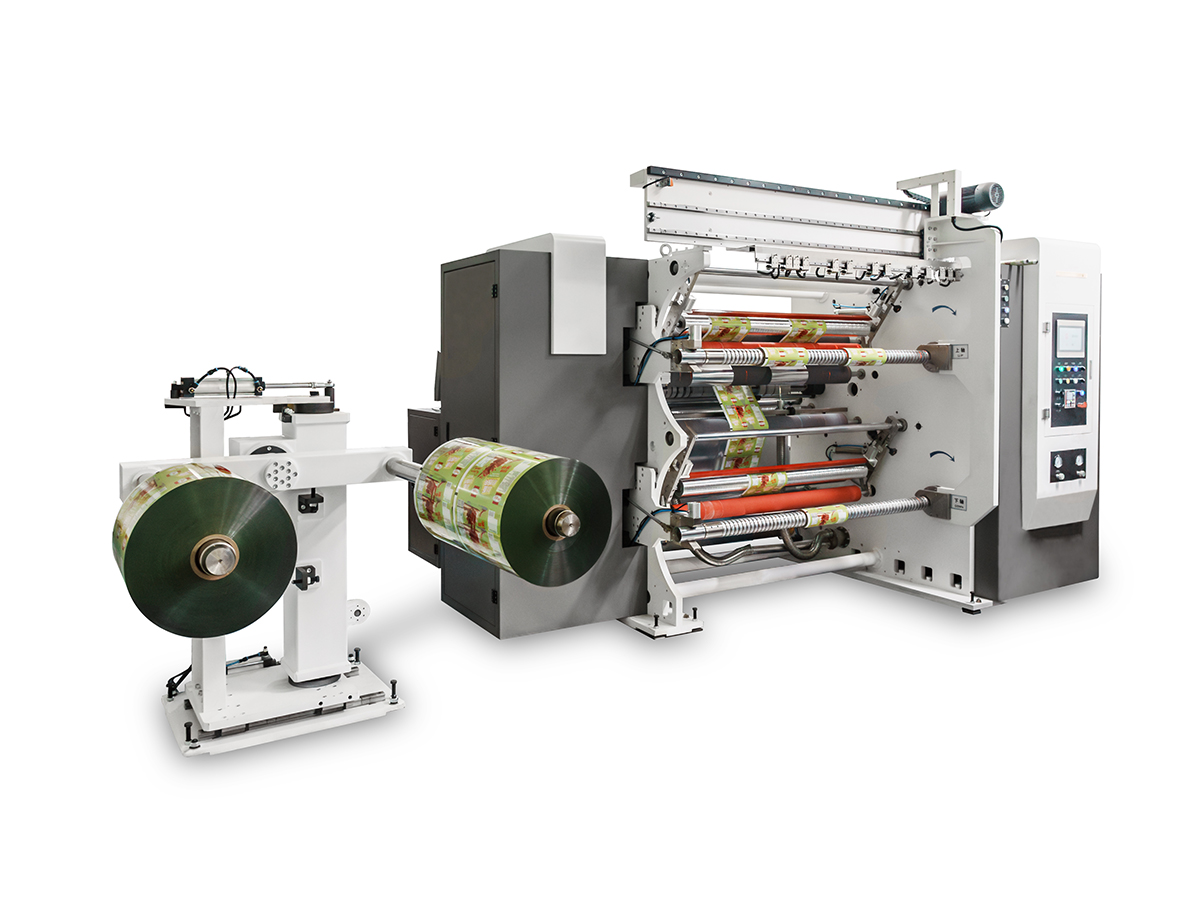
Sobald der Druck und die Laminierung abgeschlossen sind, wird die Masterrolle auf die Breite geschnitten, die für die anschließende Beutelformung erforderlich ist. Die Schnittqualität wirkt sich auf die Kantengeradheit aus und Kantenfehler können sich später auf die Beutelversiegelung auswirken. Durch das Zurückspulen entstehen dann stabile Rollen mit gleichmäßiger Spannung, was bei Beutelmaschinen, die mit hoher Geschwindigkeit laufen, von großer Bedeutung ist.
Beutelherstellungsmaschinen formen Dreirandsiegelbeutel, Standbodenbeutel, Reißverschlussbeutel und Sachets. Betriebe, die nur Rollfilme verkaufen, können diesen Schritt komplett überspringen. Betriebe, die fertige Beutel herstellen, sollten die Siegel- und Schneidkapazität der Beutelmaschine an die Schneidleistung anpassen, sodass keine der beiden Einheiten zu einem Engpass wird.
| Maschine | Hauptfunktion | Was zu überprüfen ist |
|---|---|---|
| Tiefdruck | Wendet dekorative und informative Grafiken an | Farbstationen, Zylindergrößen, Trocknungskapazität |
| Manteling | Fügt funktionelle Oberflächenschichten hinzu | Manteling weight control, head type, viscosity range |
| Laminierung | Verklebt Folien für Barriere und Festigkeit | Klebstoffsystem, Walzendruckregelung, Aushärtezeit |
| Schlitzting and rewinding | Produziert fertige Rollenbreiten | Kantenqualität, Spannungskontrolle, Spleißhandhabung |
| Beutel making | Fertige Beutel formen und verschließen | Siegeltyp, Schnittgenauigkeit, Geschwindigkeit je nach Beutelgröße |
Die Auswahl wird einfacher, wenn die Kriterien nach ihrer Auswirkung auf die tatsächliche Produktion geordnet werden. Die folgende Liste geht von den entscheidendsten Faktoren zu unterstützenden Faktoren über und eignet sich gut als Bewertungsrahmen, wenn mehrere Lieferanten beteiligt sind.
Eine praktische Bewertungsmethode besteht darin, jedem Kriterium eine Gewichtung zuzuweisen, die Ihre Prioritäten widerspiegelt, und dann jeden Lieferanten auf der Grundlage Ihrer eigenen Stichprobentestergebnisse von eins bis fünf zu bewerten. Lieferanten, die Ihren Film vor dem Kauf nicht auf ihren Anlagen laufen lassen, sollten eine niedrigere Vertrauensbewertung erhalten, da das Risiko verspäteter Überraschungen bei Ihrem Werk liegt.
Der Film bestimmt oft mehr Prozesseinstellungen, als die meisten Käufer erwarten. Die Maschinenfähigkeit sollte anhand des genauen Substrats überprüft werden, einschließlich Dicke, Oberflächenbehandlung und bereits aufgetragener gedruckter oder beschichteter Schichten, bevor die Maschine die Bahn sieht.
| Filmtyp | Herausforderung bewältigen | Überlegungen zur Ausrüstung |
|---|---|---|
| BOPP | Gute Dimensionsstabilität, die Farbhaftung hängt jedoch von der Oberflächenbehandlung ab | Korona- oder Flammbehandlung und Prüfung der Tintenhaftung |
| PET | Hohe Steifigkeit und starke Hitzebeständigkeit | Höherer Trocknungstemperaturbereich und feste Spannungskontrolle |
| CPP | Niedriger Schmelzpunkt und Neigung zur Faltenbildung bei Hitze | Sanftes Trocknungsprofil und gut gestaltete Kühlwalzen |
| PE | Weich und dehnbar, empfindlich gegenüber Spannungsänderungen | Zonen mit niedriger Spannung und sorgfältig eingestellter Anpressdruck |
| Aluminiumfolienlaminat | Beim Schlitzen entstehen feine Löcher und brüchige Kanten | Präzise Schneidmesser und kontrollierter Anpressdruck |
| PLA und kompostierbare Folie | Hitzeempfindlichkeit und Dimensionsänderung | Niedrigere Trocknungstemperaturen und angepasste Beschichtungschemie |
| Papier-Kunststoff-Verbund | Feuchtigkeitsaufnahme und ungleichmäßige Dicke | Stärkeres Spannungsmanagement und längere Trocknungszonen |
Besondere Aufmerksamkeit verdienen biologisch abbaubare und kompostierbare Folien. Sie haben oft eine geringere Hitzetoleranz und eine andere Oberflächenenergie, sodass sich die Tinten- und Klebeleistung ändern kann, selbst wenn die Druckeinstellungen auf dem Papier korrekt aussehen. Fordern Sie Probeläufe mit der jeweiligen Folienqualität an und protokollieren Sie die Ergebnisse, bevor Sie sich für eine Maschinenkonfiguration entscheiden.
Jeder Endmarkt stellt unterschiedliche Anforderungen an die Linie. Derselbe Maschinentyp kann sehr unterschiedlich konfiguriert sein, je nachdem, was der Beutel schützen soll und wie er verkauft wird.
Snackverpackungen erfordern starke Barriereeigenschaften und eine hohe Druckdichte. Typische Konfigurationen nutzen eine Mehrfarben-Gravurstation mit anschließender lösungsmittelfreier Laminierung, um die Lösungsmittelrückstände gering zu halten. Die Integrität der Versiegelung ist eine weitere Priorität, da die Produktfrische davon abhängt, dass während der gesamten Haltbarkeitsdauer Sauerstoff und Feuchtigkeit ferngehalten werden.
Musterpackungen und Einwegbeutel erfordern eine ansprechende Grafik und häufige Designänderungen. Kleinere Auflagen machen es schwieriger, die Zylinderkosten zu rechtfertigen, daher kombinieren viele Werke flexible Druckmethoden mit einer Familie wiederverwendbarer Designs. Laminierungsstrukturen sind in der Regel leichter und die Linie sollte schnell zwischen Packungsgrößen umstellen.
Peel-Open-Beutel und medizinische Packungen erfordern eine strenge Qualitätskontrolle und rückverfolgbare Chargenaufzeichnungen. Die Ausrüstung sollte dokumentierte Prozesseinstellungen unterstützen und die Laminierungsstruktur muss hinsichtlich Siegelfestigkeit und Schälverhalten validiert sein. Reinraumkompatibilität und Staubkontrolle rund um die Schneidstation sind oft Teil der Spezifikation.
Düngemittel-, Saatgut- und Agrochemikalienbeutel sind einer rauen Handhabung und dem Einsatz im Freien ausgesetzt. Schwerere Laminate und robuste Versiegelungen sind wichtiger als feine Grafiken, daher tendieren Betriebe in diesem Sektor dazu, der mechanischen Festigkeit sowie zuverlässigen Schneid- und Versiegelungsgeräten, die grobe Materialien tolerieren, Vorrang zu geben.
Die Nachfrage nach kompostierbaren und recycelbaren Bauwerken wächst stetig. Monomaterial-Designs vereinfachen das Recycling, erfordern jedoch möglicherweise andere Klebstoffe oder Heißsiegelschichten. Die Maschinenkonfiguration sollte der gewählten Struktur folgen und nicht die Struktur zwingen, zu einer zuvor gekauften Maschine zu passen.
Die Anlagenplanung ist einer der am meisten unterschätzten Teile der Projektplanung. Eine einzelne integrierte Linie benötigt Platz für die Maschinen selbst, Ab- und Aufwickelraum, Tinten- und Klebstoffspeicher, ggf. ein Absaugsystem und eine sichere Bewegung des Bedieners an jeder Station.
| Konfiguration | Typische Grundfläche | Typische Vorlaufzeit | Typische Besatzung pro Schicht |
|---|---|---|---|
| Kompakte halbautomatische Linie | 60 bis 120 Quadratmeter | 3 bis 5 Monate | 3 bis 4 Personen |
| Integrierte Linie der Mittelklasse | 150 bis 300 Quadratmeter | 5 bis 8 Monate | 5 bis 7 Personen |
| Große durchgehende Linie | 350 bis 600 Quadratmeter | 8 bis 12 Monate | 8 bis 12 Personen |
Die Lieferzeit umfasst die technische Bestätigung, die Fertigung, die Werksabnahmeprüfung, den Versand und die Installation. Anlagen, die die Probenprüfung verzögern, verlieren oft Wochen bei der Inbetriebnahme, wenn filmbezogene Probleme auftreten. Planen Sie frühzeitig ein Budget für Versorgungsleistungen, Druckluft, gekühltes Wasser (sofern verwendet) und Stromaufrüstungen ein, da diese Elemente in ersten Kostenvoranschlägen häufig fehlen.
Konsequente Wartung schützt die Druckqualität und hält den Ausschuss gering. Die folgenden Routinen dienen als Basis für die meisten Linien und sollten nach den ersten drei Betriebsmonaten verfeinert werden, wenn echte Abnutzungsmuster sichtbar werden.
Wenn eine Linie mehrere Tage lang stillsteht, entleeren und reinigen Sie die Tinten- und Klebstoffzirkulationssysteme, um Austrocknung und Verstopfungen zu verhindern. Decken Sie Zylinder und Rollen ab, um Staub fernzuhalten, und lagern Sie unbenutzte Folienrollen an einem trockenen Ort mit stabiler Temperatur. Feuchtigkeitsschwankungen können dazu führen, dass sich die Folie in den gelagerten Rollen kräuselt und ineinanderschiebt, was sich dann in Problemen beim Aufschlitzen oder Beutelbilden bemerkbar macht.
Die meisten Mängel lassen sich auf eine kleine Anzahl wahrscheinlicher Ursachen zurückführen. Die Arbeit vom Symptom zur Ursache verkürzt die Fehlersuche und verhindert wiederholte Anpassungen, die während eines Laufs Film verschwenden.
| Defekt | Wahrscheinliche Ursache | Erster Check |
|---|---|---|
| Farbdrift über eine Rolle | Viskositätsänderung oder Zylinderverschleiß | Tintenviskositätsprotokoll und Zylinderzustand |
| Laminierung bubbles or tunneling | Niedriger Walzenspaltdruck oder verunreinigte Folienoberfläche | Nip-Einstellungen und Oberflächenreinheit |
| Falten auf wärmeempfindlicher Folie | Zu hohe Trocknungstemperatur oder ungleichmäßige Spannung | Ofentemperaturprofil und Spannungszonen |
| Schwache Siegelfestigkeit | Manteling weight too low or sealant contamination | Manteling weight measurements and seal tests |
| Kantenriss nach dem Schlitzen | Stumpfe Klinge oder Spannungsspitzen in der Bahn | Klingenzustand und Spannungsprotokoll |
| Blockierung bei eingelagerten Rollen | Restliches Lösungsmittel oder übermäßige Beschichtungshitze | Restlösungsmitteltest und Lagerbedingungen |
Führen Sie ein Fehlerprotokoll, in dem das Symptom, die Filmcharge, die Maschineneinstellungen und die ergriffenen Korrekturmaßnahmen aufgezeichnet werden. Nach einigen Monaten werden die Muster klarer und das Protokoll wird zu einem der wertvollsten Werkzeuge zur Ertragssteigerung.
Nutzen Sie die untenstehende Checkliste, bevor Sie einen Kaufvertrag unterzeichnen. Jeder Artikel schützt die Anlage vor einer teuren Überraschung nach der Installation, wenn Änderungen am kostspieligsten sind.
Bei einer gut ausgewählten flexiblen Verpackungsmaschine geht es weniger darum, die schnellste oder kostengünstigste Option zu finden, als vielmehr darum, die Leistungsfähigkeit an die Arbeit anzupassen, die Ihre Anlage jeden Tag leisten wird. Beginnen Sie mit den Folien, Beutelformaten und Qualitätszielen und testen Sie diese Anforderungen dann anhand realer Muster. Vergleichen Sie Lieferanten nach denselben Kriterien und lassen Sie dokumentierten Testergebnissen mehr Gewicht geben als Behauptungen in Broschüren. Anlagen, die dieser Reihenfolge folgen, erreichen in der Regel schneller eine stabile Produktion und verbringen weniger Zeit damit, Probleme zu beheben, die vor dem Kauf hätten erkannt werden können.
Der Tiefdruck verwendet gravierte Zylinder und liefert im Allgemeinen feinere Tondetails und eine sehr gleichmäßige Farbe bei großen Auflagen. Beim Flexodruck werden erhabene Platten verwendet, was häufig die Kosten für kleinere Auflagen und einfachere Designs senkt. Die bessere Wahl hängt von der Bildkomplexität, der erwarteten Auflagenlänge und der Häufigkeit, mit der sich Designs ändern, ab.
Für Lebensmittelverpackungen wird in der Regel eine lösungsmittelfreie Laminierung bevorzugt, da sie die Restlösungsmittel reduziert und Emissionen senkt. Die Trockenlaminierung bleibt möglich, wenn das Klebstoffsystem für das Produkt validiert ist, der Trocknungsprozess gut kontrolliert wird und die örtlichen Vorschriften eingehalten werden. Testen Sie beide Ansätze mit Ihrer tatsächlichen Struktur, bevor Sie sich entscheiden.
Bei einigen Linien ist dies möglich, dies hängt jedoch von der Folienqualität und den Wärme-, Spannungs- und Trocknungssteuerungen der Maschine ab. Biologisch abbaubare Folien erfordern häufig niedrigere Trocknungstemperaturen und sanftere Spannungsprofile. Bitten Sie den Lieferanten um Versuchsergebnisse mit dem spezifischen Material und nicht mit einer allgemeinen Probe.
Bei einer integrierten Linie dauern Installation und Inbetriebnahme in der Regel vier bis acht Wochen nach Eintreffen der Ausrüstung, abhängig von der Bereitschaft des Versorgungsnetzes und der Anzahl der Stationen. Eine Werksabnahme vor dem Versand kann die Arbeit vor Ort erheblich verkürzen. Planen Sie zusätzliche Zeit ein, wenn neue Elektro- oder Abgassysteme gebaut werden müssen.
Der Einzelkauf ist dann sinnvoll, wenn die Anlage bereits über Druck- und Laminierkapazitäten verfügt und eine bestimmte Funktionsschicht benötigt. Eine vollständige Linie ist effizienter, wenn die Fabrik bei Null beginnt oder ein einziges integriertes Steuerungssystem wünscht. Vergleichen Sie die Gesamtabfertigungskosten und zukünftige Expansionspläne, bevor Sie eine Entscheidung treffen.
Bediener benötigen in der Regel mehrere Wochen beaufsichtigter Arbeit, um die Einrichtung, das Mischen des Klebstoffs, die Spannungseinstellung und die grundlegende Fehlerbehebung zu meistern. Wartungstechniker benötigen eine umfassendere Schulung zu Antriebssystemen, Sensoren und Steuerungssoftware. Fordern Sie im Vertrag einen Schulungsplan mit definierten Stunden und Bewertungsschritten an.

Kontaktieren Sie uns
Empfohlene Produkte
Hand in Hand mit Huitong
Passen Sie Ihre flexible Verpackungsausrüstungslösung individuell an
Jetzt anfragen
Produkte
Kontaktieren Sie uns

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Stadt Gushan, Stadt Jiangyin, Provinz Jiangsu, China