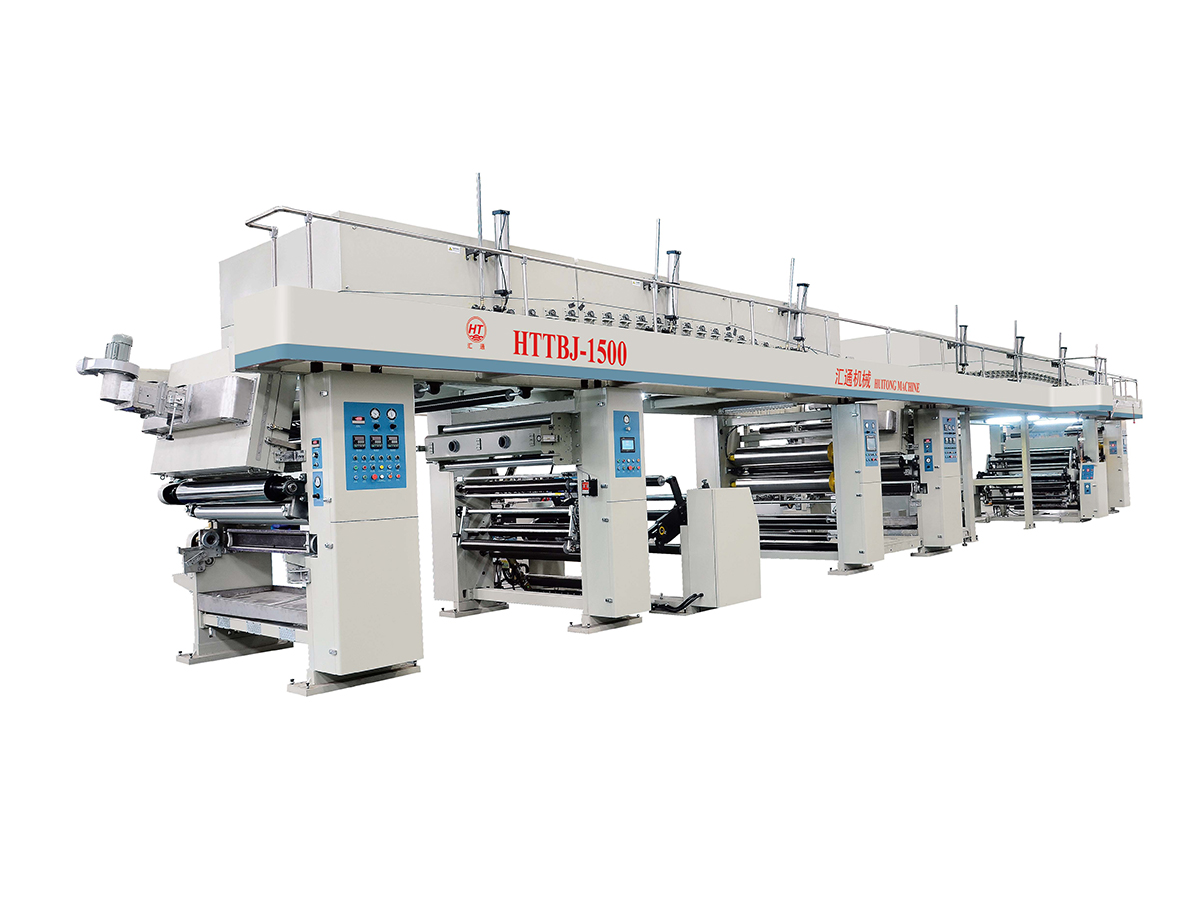
Ein Snackhersteller, den wir in diesem Beispiel als Werksleiter bezeichnen, kaufte eine Druckmaschine von einem Lieferanten und einen Laminator von einem anderen, jeweils zu einem guten Preis und mit einem aussagekräftigen Lastenheft. Bereits im ersten Monat verlor die Linie einen großen Teil ihrer Produktion. Die bedruckte Folie kam mit einer leichten Ausrichtungsabweichung an, die Bahnbreite des Laminators passte nicht zur Druckmaschine und die Spannungseinstellungen an jeder Maschine zogen die Folie in entgegengesetzte Richtungen. Jede Rolle, die die Druckphase verließ, musste manuell korrigiert werden, bevor sie verklebt werden konnte, und ein Großteil davon endete als Ausschuss.
Die Lektion ist in der gesamten Verpackungsindustrie üblich. Ein Beutel ist das Ergebnis einer Kette von Prozessen, und jede Maschine setzt den Maschinen, die ihr folgen, Grenzen. Jeder, der bewertet flexible Verpackungsmaschinen Man sollte sich die gesamte Abfolge der Ausrüstung ansehen, nicht nur den Preis einer einzelnen Einheit.
Eine flexible Verpackungslinie ist nur so genau wie ihre schwächste Spannungszone, ihre uneinheitlichste Druckregistrierung und ihre schlechteste Versiegelung.
Unter flexiblen Verpackungsmaschinen versteht man die Gruppe von Maschinen, die dünne, biegsame Substrate in fertige Beutel, Beutel und Beutel umwandeln. Die gebräuchlichsten Basisfolien sind BOPP-, PET-, Polyethylen-, Nylon- und Aluminiumfolien, die oft in mehrschichtigen Strukturen kombiniert werden, um Festigkeit, Barriereeschutz, Heißsiegelbarkeit und Aussehen in Einklang zu bringen. In diesen Beuteln sind Tiernahrung, Kaffee, Snacks, Milchprodukte, Arzneimittel, Körperpflege- und Haushaltswaren erhältlich.
Käufer teilen die Ausrüstung normalerweise in zwei Kategorien ein. Einzelne Maschinen führen einen Arbeitsgang aus, beispielsweise Drucken oder Schneiden. Eine komplette Produktionslinie verbindet mehrere Maschinen über einen gemeinsamen Bahnweg, eine gemeinsame Steuerlogik und angepasste Spannungszonen. Einzelne Maschinen eignen sich für Betriebe, die bereits über kompatible Geräte verfügen oder einen Engpass aufrüsten möchten. Eine vollständige Linie eignet sich für neue Fabriken und Betriebe, die eine vorhersehbare Produktion von der Rohfolie bis zum fertigen Beutel wünschen.
| Maschine | Hauptberuf | Typische Filme | Schlüsselqualitätsprüfung |
|---|---|---|---|
| Tiefdruckmaschine | Wendet Grafiken in mehreren Farben an | BOPP, PET, Nylon | Registrierungsgenauigkeit |
| Laminiermaschine | Verbindet zwei oder mehr Folienschichten | PET, PE, Aluminiumfolie | Bindungsstärke |
| Beschichtungsmaschine | Fügt Barriere- oder Funktionsschichten hinzu | PET, BOPP, Papier | Gleichmäßiges Beschichtungsgewicht |
| Schneidemaschine | Schneidet breite Rollen in schmale Rollen | Alle bedruckten und laminierten Folien | Kantengeradheit |
| Druckinspektionsmaschine | Erkennt Druck- und Oberflächenfehler | Bedruckte Filme | Fehlererkennungsrate |
| Beutelherstellungsmaschine | Bildet Beutel und versiegelt die Ränder | Laminierte Strukturen | Siegelfestigkeit und Nahtintegrität |
Eine vollständige Zeile folgt einer logischen Reihenfolge. Jede Stufe bereitet den Film auf die nächste vor, sodass ein Fehler an einer Stelle normalerweise zunimmt, je weiter die Bahn voranschreitet. Das Diagramm unten zeigt den typischen Fluss.
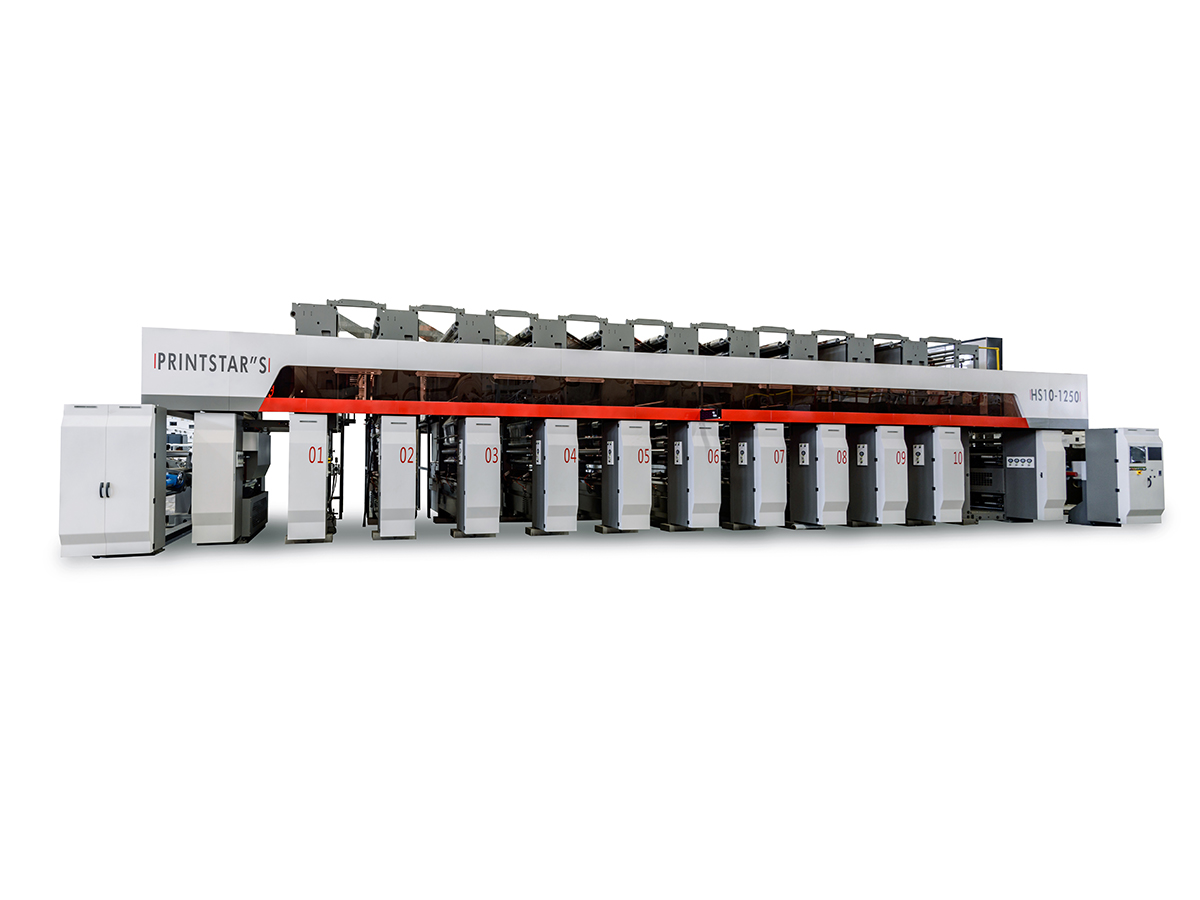
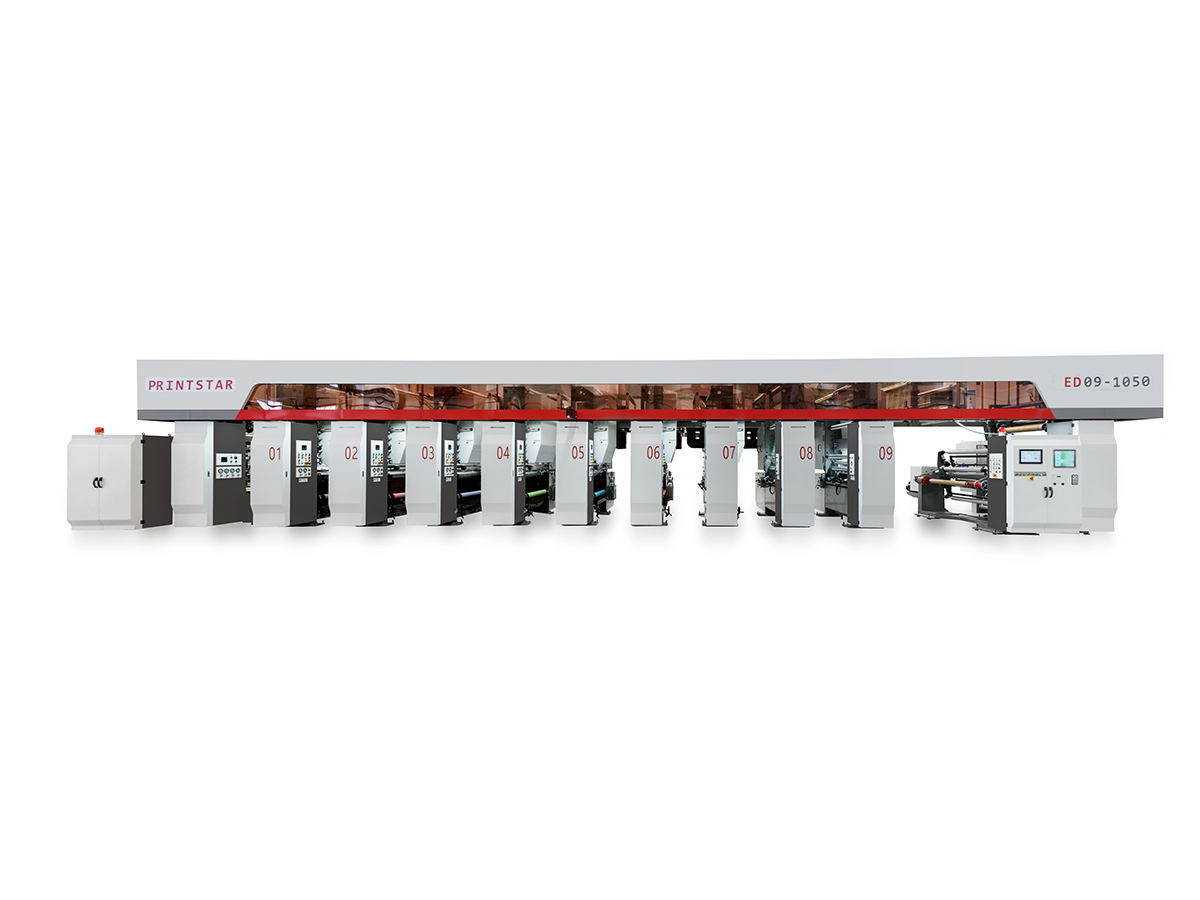
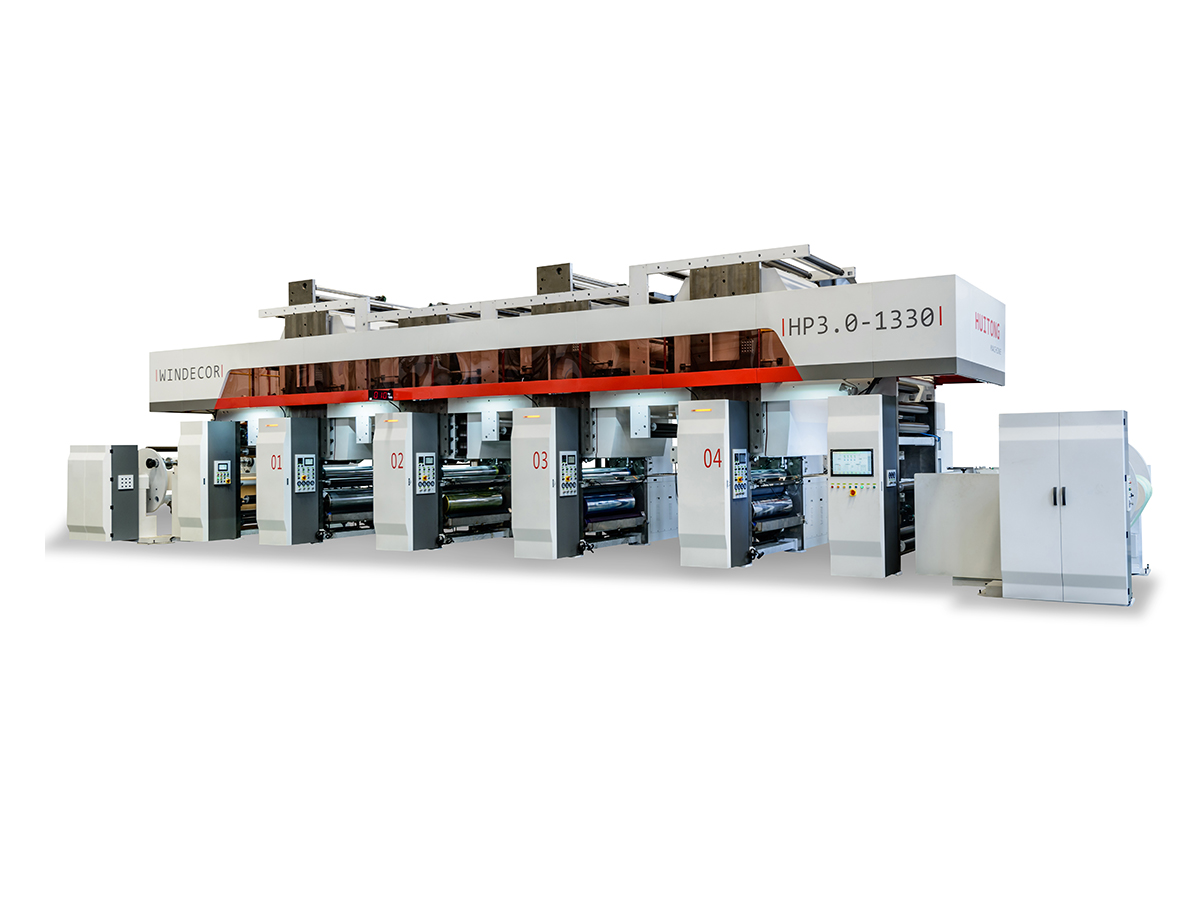
Beim Tiefdruck wird Farbe von gravierten Zylindern auf die Folienoberfläche übertragen. Es eignet sich für lange Auflagen und feine Details und kann auf gut gewarteten Maschinen Liniengeschwindigkeiten von etwa 150 bis 300 Metern pro Minute erreichen. Die wichtigsten Variablen sind der Zustand des Zylinders, die Viskosität der Tinte, die Trocknungstemperatur und die Registrierung zwischen den Farben. Pflanzen im Vergleich a Tiefdruckmaschine Ich sollte mich fragen, wie die Druckmaschine mit der Foliendehnung umgeht und wie schnell sie bei kleinen Auflagen die Farbe wechselt. Weitere Informationen zu den Pressentypen finden Sie in unserem Leitfaden zur Auswahl der richtigen Tiefdruckpresse für Ihre Anlage.
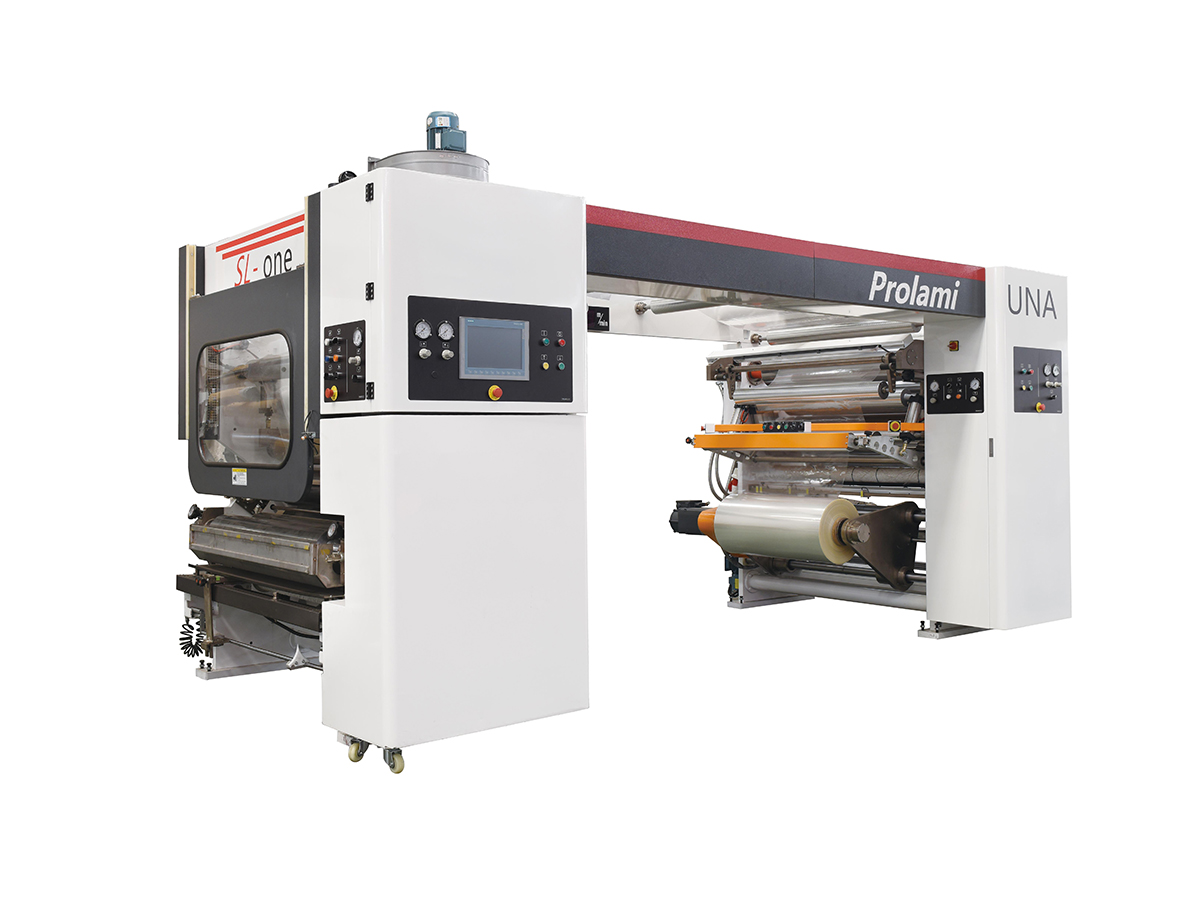
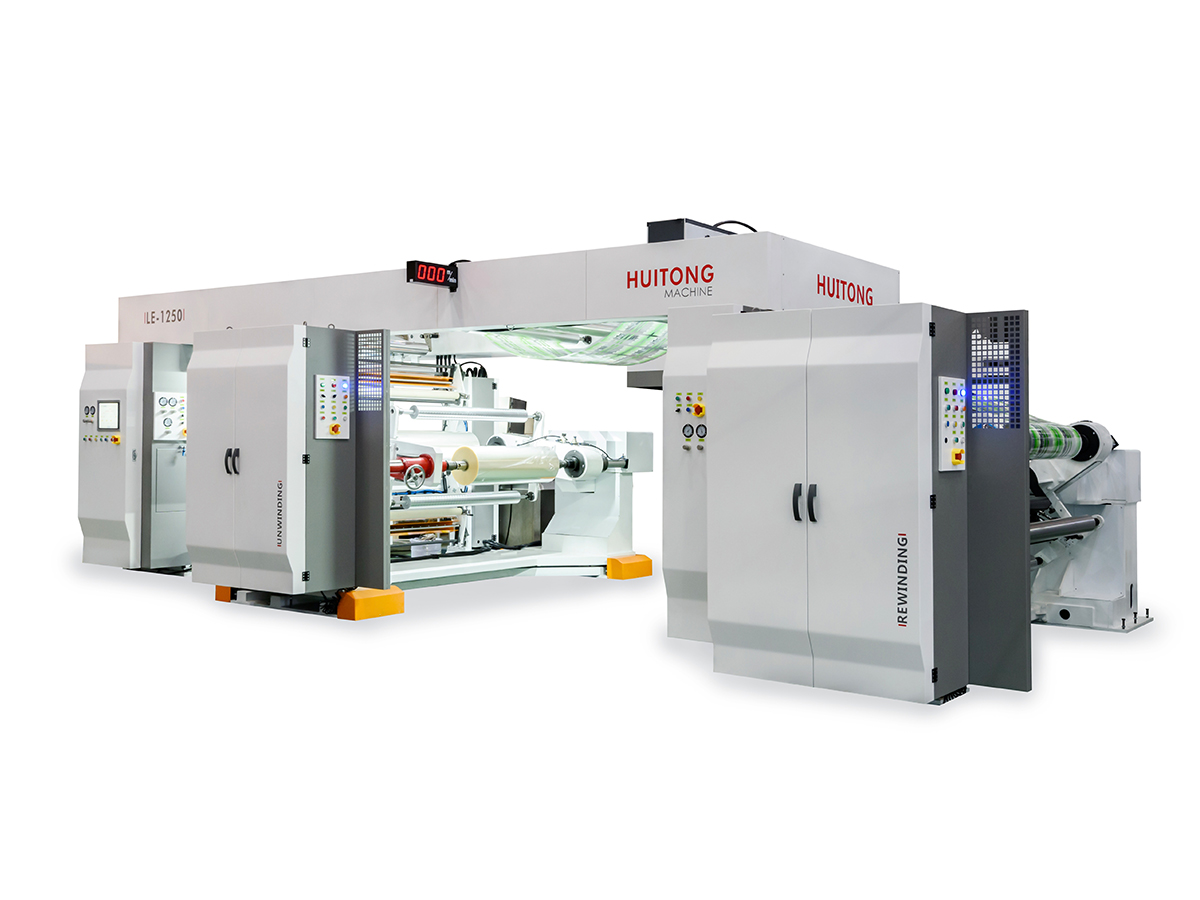
Durch die Laminierung werden bedruckte Folien mit anderen Schichten, in der Regel PET-, Polyethylen- oder Aluminiumfolie, verbunden, um die Barriere und Festigkeit zu schaffen, die ein Beutel benötigt. Die lösungsmittelbasierte Trockenlaminierung ist nach wie vor üblich, während lösungsmittelfreie Systeme auf dem Vormarsch sind, da sie den Restlösungsmittelgehalt senken und den Energieverbrauch beim Trocknen senken. Ein Verlässlicher Laminiermaschine sollte das Klebstoffgewicht in einem engen Bereich halten und über die gesamte Bahnbreite einen konstanten Anpressdruck aufrechterhalten.
Die Beschichtung fügt eine funktionelle Schicht hinzu, die Sauerstoff, Feuchtigkeit oder Aromaverlust blockiert. Produkte wie Trockenfutter, Arzneimittel und bestimmte Milchprodukte benötigen häufig diesen zusätzlichen Schutz. Beschichtungsgewicht, Trocknungsprofil und Oberflächenbehandlung bestimmen alle die Barriereleistung, daher sollte die Beschichtungsstation auf die darauf folgende Laminatstruktur abgestimmt sein.
Breite Produktionsrollen werden in schmalere Rollen geschnitten, die zur Beutelherstellungsausrüstung passen. Die Schnittqualität hängt vom Messerzustand, der Bahnspannung und der Wickelausrichtung ab. Lose Kanten, Teleskoprollen und ungleichmäßige Spannung führen später zu Falten und Versiegelungsfehlern, daher ist das Schlitzen ein Qualitätskontrollpunkt und nicht nur ein Schneidvorgang.
Inspektionskameras scannen den Film auf Registrierungsfehler, Farbverschiebungen, Flecken, Kratzer und Nadellöcher. Eine frühzeitige Erkennung verhindert, dass fehlerhaftes Material die Beutelherstellungsphase erreicht, wo ein Fehler zur Verschwendung einer fertigen Rolle führen kann. Viele Werke legen Inspektionsschwellenwerte auf der Grundlage der Kundentoleranz fest und nutzen die aufgezeichneten Daten, um Fehler auf bestimmte Druckmaschinen- oder Laminatoreinstellungen zurückzuführen.
Die Beutelmaschine verarbeitet die fertige Rolle zu Standbodenbeuteln, Dreirandsiegelbeuteln, Mittelsiegelbeuteln oder Seitenfaltenbeuteln. Heißsiegeltemperatur, Verweilzeit und Druck müssen zur Siegelschicht der Folie passen. Nahtfestigkeit und Siegelkonsistenz sind die letzten Kontrollen vor dem Befüllen des Beutels.
Die Etappen sind eng miteinander verbunden. Ein Druckfehler sieht auf der Druckmaschine möglicherweise geringfügig aus, wird jedoch im Beutelstadium als Registrierungsfehler sichtbar. Aus diesem Grund fordern viele Käufer eine komplette Linie von einem Planungsteam mit gemeinsamen Spezifikationen für Bahnbreite, Spannungszonen und Steuerungssysteme.
Die Auswahl von Maschinen beginnt mit dem Produkt und dem Markt, nicht mit dem Katalog. Fünf Faktoren beeinflussen die meisten Entscheidungen und sollten vor dem Vergleich von Geräten definiert werden.
Geschwindigkeit ist nur dann sinnvoll, wenn die Leitung bei dieser Geschwindigkeit die Qualität halten kann. Eine langsamere Linie mit stabiler Spannung produziert oft mehr verkaufsfähige Beutel pro Schicht als eine schnellere Linie, die mit häufigen Unterbrechungen läuft.
Auch der After-Sales-Support verdient Aufmerksamkeit, insbesondere bei Werken, die Geräte importieren. Käufer sollten die Verfügbarkeit von Ersatzteilen, die Fehlerbehebung aus der Ferne, die Bedienerschulung und die Reaktionszeit des Lieferanten bei technischen Problemen prüfen. Eine stabile Ersatzteilliste und ein dokumentierter Wartungsplan können über die Lebensdauer der Anlage wochenlange Ausfallzeiten einsparen.
Die meisten Probleme an einer flexiblen Verpackungslinie lassen sich auf eine kleine Reihe von Ursachen zurückführen. Das Verständnis der Zusammenhänge zwischen Symptomen und Ursachen hilft Managern, wiederholte Verluste zu vermeiden.
Eine Fehlausrichtung tritt auf, wenn gedruckte Bilder relativ zu ihrer beabsichtigten Position abweichen. Die häufigsten Ursachen sind eine ungleichmäßige Foliendehnung, eine instabile Spannung zwischen den Druckeinheiten und eine inkonsistente Zylindermontage. Eine Verbesserung der Spannungskontrolle und die Überprüfung der Zylinderausrichtung bei jedem Start lösen das Problem normalerweise.
Blasen und schwache Verbindungen entstehen meist durch Verunreinigungen, falsches Klebstoffgewicht oder unzureichende Aushärtung. Staub auf dem Film, ungleichmäßiger Anpressdruck und unzureichende Trocknungszeit sind häufige Ursachen. Regelmäßige Kontrollen der Klebstoffmischungsverhältnisse und der Sauberkeit der Walzen reduzieren diese Mängel deutlich.
Undichte Nähte werden häufig durch zu niedrige Siegeltemperaturen, zu kurze Verweilzeiten oder verschmutzte Siegelbacken verursacht. Auch Verunreinigungen durch Produktrückstände oder Foliengleitmittel können eine starke Versiegelung verhindern. Die Durchführung von Siegelfestigkeitstests zu Beginn jeder Schicht trägt dazu bei, Probleme frühzeitig zu erkennen.
Wenn die Spannungszonen nicht ausgeglichen sind, breiten sich Falten über die gesamte Linie aus. Ein einzelner, schlecht eingestellter Abwickler oder eine verschlissene Walze kann die Bahn über mehrere Meter stromabwärts stören. Konsistente Spannungseinstellungen, die für jeden Materialtyp dokumentiert werden, verhindern diese Fehlerkaskade.
Unterschiedliche Endmärkte stellen unterschiedliche Anforderungen an eine Linie. Es gilt die gleiche sechsstufige Abfolge, aber der Schwerpunkt auf Barriereleistung, Druckqualität und Versiegelung ändert sich je nach Produkt.
Das Liniendesign spiegelt jeweils den Folienaufbau und den fertigen Beutel wider. Werke, die mehrere Produktfamilien produzieren, entscheiden sich häufig für modulare Anlagen, die mit begrenzten Ausfallzeiten zwischen Strukturen wechseln können.
Die Budgetplanung sollte mehr als den Kaufpreis abdecken. Installation, Schulung, Betriebskosten, Ersatzteile und die Kosten für verschwendete Folie während der Inbetriebnahme wirken sich alle auf die tatsächlichen Betriebskosten aus. Eine Linie, die im Vorfeld weniger kostet, kann über einen Zeitraum von fünf Jahren mehr kosten, wenn sie mehr Ausschuss produziert oder häufige Reparaturen erfordert.
| Kostentreiber | Was zu bewerten ist | Auswirkungen auf das Budget |
|---|---|---|
| Maschine specification | Geschwindigkeit, Breite und Automatisierungsgrad | Hoch |
| Installation und Inbetriebnahme | Grundlagen, Hilfsmittel und Testläufe | Mittel |
| Verbrauchsmaterialien | Tinte, Klebstoff, Lösungsmittel und Filme | Hoch |
| Wartung und Ersatzteile | Serviceverträge und Teilevorlaufzeiten | Mittel |
| Bedienerschulung | Kenntnisse in den Bereichen Einrichtung, Umrüstung und Fehlerbehebung | Niedrig bis mittel |
Ein praktischer Planungsansatz besteht darin, zunächst den Zielproduktmix zu definieren und dann die Linie um das anspruchsvollste Produkt herum aufzubauen. Dadurch wird vermieden, dass für Kapazitäten bezahlt wird, die die Anlage nie nutzen wird, und gleichzeitig wird sichergestellt, dass die schwierigste Struktur dennoch zuverlässig funktionieren kann.
Eine Produktionslinie für flexible Verpackungen ist eine Abfolge von Maschinen, die Kunststoff- oder Folienfolien in fertige Beutel umwandelt. Dazu gehören in der Regel Druck-, Laminier-, Beschichtungs-, Schlitz-, Inspektions- und Beutelherstellungsgeräte, die über einen gemeinsamen Bahnweg und ein gemeinsames Steuerungssystem verbunden sind.
Die meisten Beutelproduktionen beginnen mit einer Tiefdruckmaschine, gefolgt von einer Laminiermaschine und bei Bedarf einer Beschichtungsmaschine. Anschließend wird die laminierte Folie in Rollen geschnitten, auf Mängel untersucht und von einer Beutelherstellungsmaschine in Beutel umgewandelt.
Eine Trockenlaminiermaschine verwendet lösungsmittelbasierte Klebstoffe, die in einem Trockentunnel verdampft werden müssen. Ein lösungsmittelfreier Laminator verwendet Klebstoffe ohne Lösungsmittel, wodurch die Lösungsmittelrückstände in der fertigen Folie reduziert und der Energieaufwand für die Trocknung gesenkt werden.
Die Kosten variieren stark je nach Maschinenbreite, Geschwindigkeit, Automatisierung und der Anzahl der enthaltenen Stufen. Käufer sollten die Gesamtbetriebskosten, einschließlich Installation, Schulung, Verbrauchsmaterialien und Ersatzteile, vergleichen und sich nicht nur auf den Gerätepreis verlassen.
Ja. Maschinen können an spezifische Folienstrukturen, Bahnbreiten, Spannungsbereiche und Siegelprofile angepasst werden. Hersteller fordern in der Planungsphase in der Regel Musterfolien und Zielbeutelspezifikationen an, um die Konfiguration vor der Produktion zu bestätigen.
Käufer sollten auf Installationsunterstützung, Bedienerschulung, Fehlerbehebung aus der Ferne, eine klare Ersatzteilliste und definierte Reaktionszeiten achten. Wichtig für die langfristige Zuverlässigkeit sind auch eine Dokumentation in der Sprache des Käufers und ein Wartungsplan.
Eine flexible Verpackungslinie ist ein vernetztes System. Beim Drucken, Laminieren, Beschichten, Schneiden, Prüfen und Herstellen von Beuteln erhält jede Form die Qualität der nächsten Stufe. Die besten Ergebnisse lassen sich also durch die gemeinsame Planung des gesamten Prozesses erzielen. Beginnen Sie mit der Folienstruktur, den Ausgabezielen und den Beutelformaten und wählen Sie dann Maschinen aus, die kompatible Spezifikationen und Unterstützung haben.
Anlagen, die eine neue Anlage planen oder eine bestehende modernisieren, können sich das gesamte Angebot ansehen flexible Verpackungsmaschinen Optionen und vergleichen Sie Konfigurationen, die zu ihrem Produktmix passen. Unabhängig davon, ob es sich um ein einzelnes Upgrade oder eine komplette Produktionslinie für flexible Verpackungen handelt, ist eine klare Spezifikation der beste Ausgangspunkt für ein genaues Angebot.
Kontaktieren Sie uns
Empfohlene Produkte

Hand in Hand mit Huitong
Passen Sie Ihre flexible Verpackungsausrüstungslösung individuell an
Jetzt anfragen
Produkte
Kontaktieren Sie uns

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Stadt Gushan, Stadt Jiangyin, Provinz Jiangsu, China