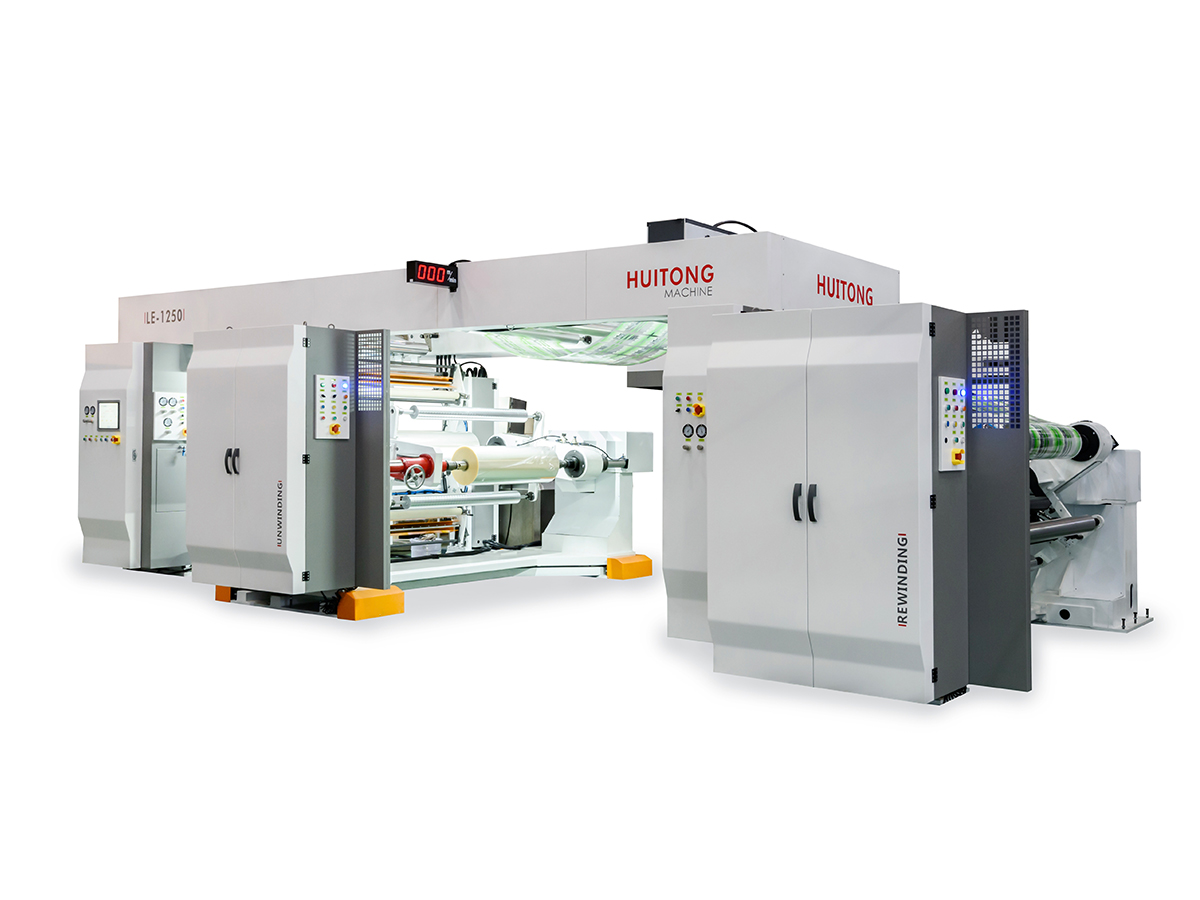
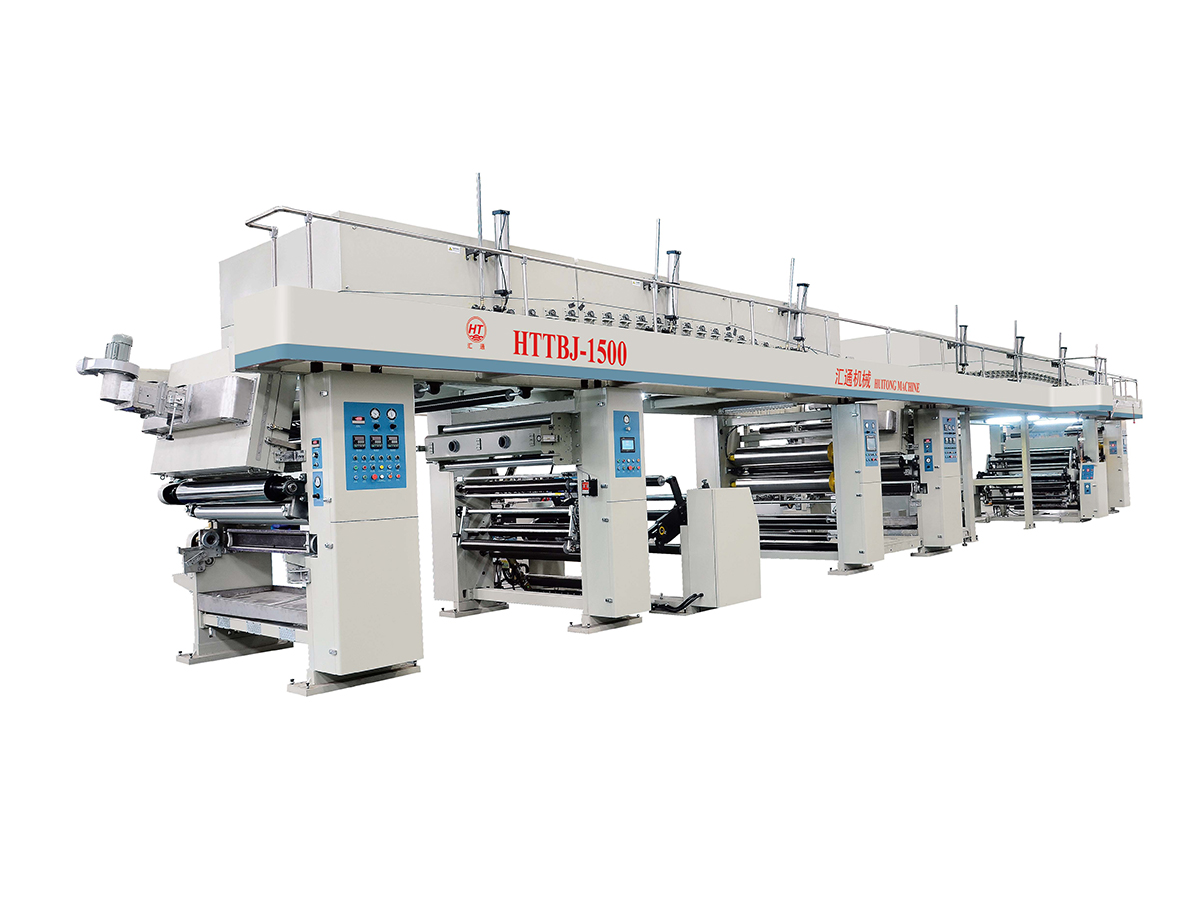
Die Barriereleistung flexibler Lebensmittelverpackungen wird in der Regel auf die Materialauswahl zurückgeführt. EVOH, PVDC, Aluminiumfolie und metallisierte Folien dominieren die technischen Diskussionen. Dennoch können zwei Konverter die gleiche Barrierefolienstruktur auf unterschiedlichen Maschinen verarbeiten und deutlich unterschiedliche Ergebnisse bei der Sauerstoffdurchlässigkeit und der Wasserdampfdurchlässigkeit erzielen. Das Material bietet das Potenzial. Die Ausrüstung entscheidet darüber, wie viel von diesem Potenzial tatsächlich bereitgestellt wird.
Diese Lücke zwischen Spezifikation und Realität ist der Grund Optimierung von Lebensmittelverpackungsanlagen wird zu einer Barriere-Performance-Strategie. Prozessabweichungen können Barriereschichten beschädigen, Beschichtungsunebenheiten verursachen und zu Defekten an der Laminierungsschnittstelle führen. Keines dieser Probleme taucht in einem Harzdatenblatt auf. Sie alle verkürzen die Haltbarkeit.
Wichtige Erkenntnis: Ablagerungen und Partikel auf der Substratoberfläche können zu feinen Löchern führen. An diesen Stellen fehlt möglicherweise die Barriereschicht vollständig und die Gasbarriereleistung nimmt stark ab, selbst wenn die Folienspezifikation auf dem Papier korrekt aussieht.
Die Coextrusionsdüse ist der erste Ort, an dem die Barriereleistung entweder geschützt oder beeinträchtigt wird. Die Präzision der Schichtverteilungssteuerung bestimmt, ob eine EVOH- oder PA-Barriereschicht eine kontinuierliche, fehlerfreie Barriere bildet. Wenn die Düsenkanäle die Schmelze ungleichmäßig verteilen, entstehen dünne Stellen in der Sperrschicht. Diese dünnen Stellen werden zu bevorzugten Pfaden für Sauerstoff und Feuchtigkeit.
Das Schneckendesign muss auch zum Verarbeitungsfenster verschiedener Barriereharze passen. PA, EVOH und PVdC haben jeweils enge thermische Stabilitätsbereiche. Übermäßige Schererwärmung oder schlechtes Mischen können das Barriereharz abbauen oder zu Dickenschwankungen führen. Eine spezielle Schneckenkonstruktion, die alles von Standardharzen bis hin zu speziellen technischen Harzen ohne Austausch verarbeiten kann, bietet Verarbeitern einen praktischen Vorteil: weniger Umstellungsrisiken und eine gleichmäßigere Barriereschichtqualität.
Die Gleichmäßigkeit der lösungsmittelfreien Laminierbeschichtung wirkt sich direkt auf die Haftfestigkeit zwischen den Schichten aus. Eine schlecht verklebte Grenzfläche wird zu einem Kanal für Feuchtigkeit und Sauerstoff. Selbst mikroskopisch kleine ungebundene Bereiche können eine Gasmigration entlang der Grenzfläche ermöglichen und die Barriereschicht vollständig umgehen.
Es hat sich gezeigt, dass die Umkehrtiefdruckbeschichtung außergewöhnlich gleichmäßige Beschichtungen ohne Nadellöcher liefert, was für Barriereanwendungen von entscheidender Bedeutung ist. Der Unterschied zwischen einer gleichmäßigen Beschichtung und einer Beschichtung mit geringfügigen Mängeln ist nicht kosmetischer Natur. Es ist funktional. Defekte der Barrierebeschichtung wie Nadellöcher und Risse können, selbst wenn sie nur einen sehr kleinen Flächenanteil einnehmen, die Gesamtleistung der Barriere erheblich beeinträchtigen.
Temperatur-, Druck- und Zeitabweichungen bei der Heißsiegelung können zu unvollständigen Siegelungen führen. Eine Verpackung mit hervorragender Barrierefolie kann dennoch versagen, wenn die Versiegelung nicht luftdicht ist. Bei Verpackungen, die fettige oder feuchte Lebensmittel enthalten, sind Verunreinigung der Versiegelung und Inkonsistenz der Versiegelung besonders schädlich.
Hochpräzise Heißsiegelkontrollsysteme sind vor allem dann wichtig, wenn das Produkt aggressiv ist oder die Verpackungslinie mit hoher Geschwindigkeit läuft. Eine Dichtung, die optisch akzeptabel aussieht, kann dennoch auf mikroskopischer Ebene undicht sein.
In der folgenden Tabelle werden gängige Maschinenparameter mit den Auswirkungspfaden auf die Barriereleistung und typischen Problemen in Verbindung gebracht. Jede Zeile enthält außerdem eine kurze geräteorientierte Lösungsanweisung.
| Ausrüstungsparameter | Auswirkungspfad auf die Barriereleistung | Typisches Problem | Richtung der Ausrüstungslösung |
|---|---|---|---|
| Extrusionstemperatur | Ein zu hoher Wert führt zum Abbau des Barriereharzes; zu niedrig führt zu schlechter Plastifizierung | EVOH hat ein schmales thermisches Stabilitätsfenster | Präzise Mehrzonen-Temperaturregelung mit harzspezifischen Profilen |
| Präzision der Schichtverteilung | Beeinflusst direkt die Gleichmäßigkeit der Barriereschichtdicke | Lokale Dünnstellen werden zu Permeationsschwachstellen | Hochpräzise Einstellung des Düsenspalts und Steuerung des Schichtverhältnisses |
| Laminierung tension control | Spannungsschwankungen verursachen Mikrorisse in der Barriereschicht | Besonders schädlich für metallisierte und beschichtete Folien | Spannungsregelung im geschlossenen Regelkreis mit Tänzer- oder Kraftmesszellen-Feedback |
| Beschichtung weight uniformity | Beschichtung thickness deviation causes barrier performance fluctuation | Hauptursache für Lochfehler | Umkehrgravur oder optimiertes Beschichtungskopfdesign |
| Präzision der Heißsiegelparameter | Die Integrität der Versiegelung bestimmt das endgültige Barriereergebnis | Leckrate steht in direktem Zusammenhang mit der Haltbarkeit | Hochpräzise Temperatur-, Druck- und Verweilzeitregelung |
Diese Parameter wirken nicht isoliert. Eine dünne Barriereschicht aufgrund einer schlechten Matrizenverteilung kann durch Spannungsspitzen beim Laminieren weiter beschädigt werden. Ein kleines Loch in einer Beschichtung kann beim ersten Test durch eine gute Versiegelung abgedeckt werden, versagt aber nach der Lagerung. Anlagenoptimierung bedeutet, die gesamte Kette zu kontrollieren, nicht nur eine Station.
Die Barriereleistung sollte nicht auf die Prüfung des fertigen Produkts warten. Inline-Dicken- und Beschichtungsgewichtskontrollsysteme können die Gleichmäßigkeit der Barriereschicht in Echtzeit überwachen. Durch die Transparenzprüfung können Beschichtungsfehler wie Nadellöcher und Risse erkannt werden. Wenn diese Systeme mit einer Regelung integriert sind, kann die Maschine Parameter anpassen, bevor eine Charge fehlerhaften Materials produziert wird.
Die Konsistenz der Barriereleistung ist wichtiger als ein einzelner Höchstwert. Ein Rezeptverwaltungssystem, das den Aufruf gängiger Prozessparameter mit nur einem Tastendruck ermöglicht, reduziert die Parameterabweichung bei Umstellungen. Dies gewährleistet die Barrierestabilität von Charge zu Charge, was besonders wichtig für Verarbeiter ist, die mehrere Kleinaufträge auf derselben Linie ausführen.
Nachhaltige Barrierelösungen wie biobasierte Beschichtungen und wasserbasierte Beschichtungen stellen neue Anforderungen an die Ausrüstung. Die Optimierung des Trocknungssystems ist für die gleichmäßige Bildung wasserbasierter Beschichtungen von entscheidender Bedeutung. Eine schonende Strahlungsvernetzungstechnologie kann die Filmfestigkeit verbessern, ohne die EVOH-Barriereschicht zu beschädigen. Geräte, die sich an diese neuen Materialien anpassen können, ohne die Barriereintegrität zu beeinträchtigen, bieten Verarbeitern eine vorwärtskompatible Produktionsplattform.
Wenn eine Verpackung den Sauerstoff- oder Feuchtigkeitsbarrieretest nicht besteht, liegt die Ursache nicht immer in der Folienspezifikation. Die folgende Diagnose-Checkliste hilft dabei, das Problem auf die Geräte- und Prozesshistorie zurückzuführen.
Dieser diagnostische Ansatz spiegelt ein tieferes Verständnis der Beziehung zwischen Ausrüstung und Barriere wider. Es stärkt auch die technische Autorität, indem es zeigt, dass die Barriereleistung eine Systemleistung und nicht nur eine Materialeigenschaft ist.
Zu den wichtigsten Ausrüstungsfaktoren gehören die Steuerung der Extrusionstemperatur, die Präzision der Düsenschichtverteilung, die Stabilität der Laminierungsspannung, die Gleichmäßigkeit des Beschichtungsgewichts und die Genauigkeit der Heißsiegelparameter. Jeder Faktor kann die Barriereschicht während der Produktion entweder schützen oder abbauen.
EVOH hat ein schmales thermisches Stabilitätsfenster. Eine zu hohe Temperatur führt zu einer Zersetzung, wodurch die Barrierefunktion beeinträchtigt wird. Eine zu niedrige Temperatur führt zu einer schlechten Plastifizierung, was zu einer ungleichmäßigen Schichtdicke und möglichen Barrierelücken führt.
Die Folie mag zwar korrekt sein, Abweichungen im Anlagenprozess können jedoch zu Schäden an der Barriereschicht führen. Häufige Ursachen sind Fehler bei der Matrizenverteilung, spannungsbedingte Mikrorisse, Nadellöcher in der Beschichtung und unvollständige Heißsiegelungen. Die Überprüfung der Prozessparameterhistorie ist der erste Diagnoseschritt.
Ja. Durch die Inline-Dicken- und Beschichtungsinspektion können Gleichmäßigkeitsprobleme und Nadellöcher in Echtzeit erkannt werden. Anschließend passt die Regelung die Parameter an, bevor große Mengen fehlerhaften Materials produziert werden.
Die Rezeptverwaltung reduziert Parameterdrift bei Umstellungen. Wenn dieselbe Barrierestruktur mehrmals verwendet wird, führen einheitliche Maschineneinstellungen zu einer konsistenten Barriereleistung, die für die Vorhersagbarkeit der Haltbarkeitsdauer von entscheidender Bedeutung ist.
Die Barriereleistung flexibler Lebensmittelverpackungen ist ein systemtechnisches Ergebnis. Materialien bieten das Potenzial. Die Ausrüstung bestimmt, wie viel von diesem Potenzial ausgeschöpft wird. Bei der Auswahl der Ausrüstung sollten Verarbeiter die Schutzfähigkeit der Barriereschicht, die Präzision der Prozessparametersteuerung und die Stabilität von Charge zu Charge bewerten.
Die praktische Frage ist einfach: Fördert oder behindert Ihre Ausrüstung Ihre Barriereleistung? Die Antwort liegt oft in den Details der Temperaturkontrolle, der Präzision der Matrize, der Spannungsstabilität, der Gleichmäßigkeit der Beschichtung und der Genauigkeit der Versiegelung.
Kontaktieren Sie uns
Empfohlene Produkte

Hand in Hand mit Huitong
Passen Sie Ihre flexible Verpackungsausrüstungslösung individuell an
Jetzt anfragen
Produkte
Kontaktieren Sie uns

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Stadt Gushan, Stadt Jiangyin, Provinz Jiangsu, China