Die Tiernahrungsindustrie steht vor einer unsichtbaren, aber entscheidenden Herausforderung: die Frische der Produkte von der Produktionslinie bis zur Schüssel des Verbrauchers zu gewährleisten. Im Gegensatz zu menschlichen Snacks erfordern Tiernahrungsformulierungen einen außergewöhnlichen Schutz gegen das Eindringen von Feuchtigkeit und Sauerstoff. Hoher Fettgehalt, gefriergetrocknete Proteine und empfindliche Texturen ergeben ein einzigartiges Konservierungsrätsel, das weit über einfache Verpackungsoptionen hinausgeht. Die Branche ist sich bewusst, dass das, was wie ein Lager- oder Transportproblem aussieht, im Grunde ein Problem ist Leistungsproblem der Verpackungsbarriere .
Ungefähr 40 % der Qualitätsbeschwerden in Umgebungen mit hoher Luftfeuchtigkeit (über 75 % relative Luftfeuchtigkeit) sind auf unzureichende Barriereeigenschaften der Verpackung zurückzuführen, die zu einer vorzeitigen Verschlechterung der Haltbarkeitsdauer führen. Diese Statistik enthüllt eine unangenehme Wahrheit: Selbst die sorgfältigsten Produkte versagen, wenn ihre Schutzhülle beschädigt wird. Die Lösung liegt nicht in einem einzelnen Material, sondern in einem systematischer Ansatz für das Design mehrschichtiger Verbundstrukturen und die gerätegesteuerte Implementierung .
Für Gerätehersteller stellt dies eine grundlegende Chance dar. Während sich Materiallieferanten darauf konzentrieren, „welche Struktur gute Barrieren bietet“, müssen Gerätehersteller eine komplexere Frage beantworten: „Wie stellen wir sicher, dass gute Strukturen in der Produktion tatsächlich eine gute Leistung erbringen?“ Die Präzision der Verbundspannung, der Gleichmäßigkeit der Beschichtung und der thermischen Versiegelung bestimmt direkt, ob sich theoretische Barrierewerte in einen tatsächlichen Haltbarkeitsschutz umsetzen lassen.
Tiernahrungsformulierungen stellen Herausforderungen dar, die herkömmliche Snackverpackungen nicht ohne weiteres bewältigen können. Das Verständnis dieser Empfindlichkeiten ist für die Auswahl geeigneter Schutzstrukturen von entscheidender Bedeutung.
| Produktkategorie | Kernherausforderung | Typische Probleme |
|---|---|---|
| Fettreiche Leckereien (Fleischstreifen, Fischsnacks) | Lipidoxidation | Ranzigkeit des Öls, Nährstoffverlust, Geschmacksverschlechterung |
| Gefriergetrocknete und gebackene Leckereien | Feuchtigkeitsaufnahme | Verlust der Knusprigkeit, Zusammenbacken, Verschlechterung der Textur |
| Nasse und halbfeuchte Lebensmittel | Mikrobielles Wachstum plus Oxidation | Anschwellen der Verpackung, Verderb, Sicherheitsrisiken |
Rezepturen für Haustiere enthalten in der Regel einen deutlich höheren Fettgehalt als vergleichbare Snacks für Menschen, wobei natürliche Ölbeschichtungen und gefriergetrocknete Proteine eine zusätzliche Anfälligkeit für Umweltschäden schaffen. Untersuchungen zeigen, dass 72 % der Verbraucher von Premium-Heimtierprodukten von ihren ausgewählten Marken gleichbleibende Frische und gleichbleibendes Aroma erwarten. Sobald die Verpackungsintegrität versagt, leidet das Markenvertrauen unwiderruflich.
Der Zusammenhang zwischen Feuchtigkeit und Oxidation verdient besondere Aufmerksamkeit, da er in herkömmlichen Diskussionen über Barrieren häufig übersehen wird. Feuchtigkeit stellt weit mehr als nur ein „Feuchtigkeitspaket“ an der Oberfläche dar; Es katalysiert aktiv die oxidative Kaskade, die die Produktqualität zerstört.
Dieser vielschichtige Abbaumechanismus erklärt, warum Die Feuchtigkeitskontrolle ist untrennbar mit der Sauerstoffbarriereleistung verbunden . Ein Verpackungssystem, das nur einen Faktor berücksichtigt und den anderen vernachlässigt, erzeugt ein falsches Sicherheitsgefühl. Eine wirklich wirksame Konservierung erfordert gleichzeitigen Schutz vor Luftfeuchtigkeit und Sauerstoffdurchdringung.
Moderne Tiernahrungsverpackungen nutzen eine sorgfältig orchestrierte Aufgabenteilung über mehrere Materialschichten hinweg. Jede Schicht erfüllt eine bestimmte Funktion innerhalb des gesamten Barrieresystems, und die Qualität dieser integrierten Architektur bestimmt die endgültige Haltbarkeitsleistung.
| Funktionsschicht | Typische Materialien | Barriereziel | Kritischer Parameter |
|---|---|---|---|
| Äußere Schicht | PET, BOPP | Mechanischer Schutz, Bedruckbarkeit | Festigkeit, Glanz, Dimensionsstabilität |
| Sauerstoffbarriere | EVOH, METPET, Aluminium | Sauerstoffausschluss (OTR) | Weniger als 10 cm3/m2,24h |
| Feuchtigkeitsbarriere | Gleiche Barrierematerialien | Wasserdampfausschluss (WVTR) | Weniger als 1,0 g/m2,24h |
| Versiegelungsschicht | LLDPE, HDPE, Dichtmittel | Integrität der thermischen Dichtung | Siegelfestigkeit mindestens 1,5 N/15 mm |
Aluminiumfolienschichten bieten eine außergewöhnliche Sauerstoffbeständigkeit (OTR weniger als 0,5 cm3/m2,24 h) und verhindern so Lipidoxidation und Vitaminverlust. Bei fettreichen Tierfutterformulierungen mit mehr als 15 % Fett ist es wichtig, die WVTR unter 1,0 g/m2,24 h und die OTR unter 10 cm3/m2,24 h bei Lagerungsbedingungen mit hoher Temperatur und hoher Luftfeuchtigkeit zu halten, um eine Haltbarkeitsdauer von mehr als 12 Monaten zu gewährleisten.
Nicht jede Tierfutteranwendung erfordert die gleiche Barriereleistung. In der Branchenpraxis sind drei primäre Strukturkonfigurationen bekannt, die jeweils unterschiedliche Kosten-Leistungs-Verhältnisse optimieren:
| Strukturkonfiguration | Barriereniveau | Kostenprofil | Optimale Anwendungen |
|---|---|---|---|
| PET/PE | Grundlegender Feuchtigkeitsschutz | Niedrig | Niedrig-fat products, short shelf life |
| PET/METPET/PE | Mittelhohe Barriere | Mäßig | Die meisten Trockenfutter und Leckereien |
| PET/AL/PE | Premium-Barriere | Höher | Rezepturen mit hohem Fettgehalt, längere Haltbarkeit, Export |
Die Wahl zwischen EVOH und METPET erfordert praktische Kompromisse. EVOH-Materialien unterstützen transparente Fensteranwendungen, bei denen Verbraucher Produktsichtbarkeit erwarten. METPET bietet undurchsichtige Barriereeigenschaften für lichtempfindliche Inhaltsstoffe, die UV-Schutz erfordern. Keiner der beiden Ansätze übertrifft den anderen allgemein; Vielmehr entspricht jede einzelne spezifischen Produktanforderungen und Marktpositionierungsstrategien.
In diesem Abschnitt geht es um den entscheidenden Unterschied zwischen theoretischen Barrierebewertungen und Feldleistung. Materialspezifikationen stellen Potenzial dar; Die Ausführung der Ausrüstung bestimmt die Umsetzung. Diese Unterscheidung bildet die zentrale Wettbewerbsdifferenzierung für Gerätehersteller.
Mehrschichtige Strukturen verfügen über theoretische Flächendichte und Barriereeigenschaften. Diese Spezifikationen werden jedoch erst dann zu einem tatsächlichen Schutz, wenn die Fertigungsanlagen innerhalb anspruchsvoller Parameter arbeiten. Abweichungen im Verbundwerkstoffprozess führen zu mikrostrukturellen Fehlern, die die Integrität der Barriereschicht beeinträchtigen.
Kontrolle der Verbundspannung stellt eine primäre Geräteempfindlichkeit dar. Spannungsschwankungen erzeugen mikroskopisch kleine Spannungsmuster in Barriereschichten, insbesondere in metallisierten oder Aluminiumfolienkomponenten. Diese Spannungen können sich zu Haarrissen entwickeln, die trotz scheinbar ausreichender Grundmaterialeigenschaften zu Sauerstoff- und Feuchtigkeitspfaden werden.
Gleichmäßigkeit der Beschichtung während des Klebstoffauftrags wirkt sich direkt auf die Integrität der Zwischenschichthaftung aus. Eine ungleichmäßige Beschichtung führt zu lokalen Delaminationspunkten, an denen Wasserdampf- und Sauerstoffmoleküle bevorzugte Diffusionskanäle finden. Fortschrittliche Beschichtungstechnologien, einschließlich Umkehrtiefdruck-Auftragssystemen, minimieren diese Schwachstellen, indem sie bemerkenswert gleichmäßige Klebstoffschichten über die gesamte Bahnbreite auftragen.
Lösungsmittelfreie Verbundpräzision Eliminiert restliche Lösungsmittelpfade, die die Barriereleistung beeinträchtigen könnten. Geräte mit fortschrittlicher Beschichtungspräzision reduzieren die Bildung von Nadellöchern und gewährleisten eine konsistente Schicht-zu-Schicht-Verbindung, die in theoretischen Berechnungen vorausgesetzt wird, in der praktischen Fertigung jedoch zuverlässig erreicht werden muss.
Eine außergewöhnliche Barriereschichttechnik wird irrelevant, wenn die thermische Versiegelung versagt. Dieser scheinbar einfache Prozess – das Verkleben der Paketkanten – stellt den entscheidenden Endpunkt des Barrieresystems dar. Eine unzureichende Abdichtung führt unabhängig von der Qualität des Verbundwerkstoffs zu direktem atmosphärischem Zugang.
Gerätedesigner müssen sich mit den materialspezifischen Dichtungsfenstern befassen und die Heizprofile mit den Schmelzeigenschaften des Verbundmaterials abstimmen. Falsch ausgerichtete Temperaturprofile führen entweder zu unvollständigen Verschmelzungen (Barrierebrüche) oder zu übermäßigem Materialabbau (mechanische Schwäche). Dieser Balanceakt erfordert ausgefeilte Steuerungssysteme und Prozessverständnis.
Das einmalige Erreichen der maximalen Barriereleistung während der Produktion ist ein Laborerfolg. Die Aufrechterhaltung einer konsistenten Barriereleistung über Produktionschargen, Produktvariationen und Betriebsbedingungen hinweg ist ein wirtschaftlicher Erfolg. Diese Konsistenz bestimmt, ob Marken den Verbrauchern zuverlässig eine Haltbarkeitsleistung versprechen können.
Geräte, die diese Konsistenz verwalten, erfordern:
Aus Sicht des Geräteherstellers stellt dies das grundlegende Wertversprechen dar: das Verpackungspotenzial in konsistente, dokumentierte Realität umzuwandeln, die Marken sicher kommerziell nutzen können.
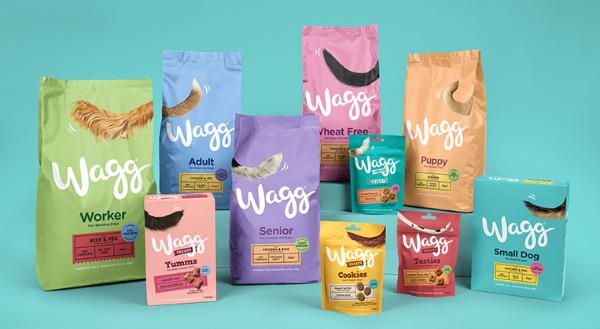
Die Verpackungsindustrie erkennt zunehmend, dass erstklassige Barriereleistung und Umweltverantwortung kein Zielkonflikt sein müssen. Neue Materialtechnologien ermöglichen Hochbarriereeigenschaften in vereinfachten, recycelbaren Strukturen. Gerätehersteller müssen sich an diese sich entwickelnden Formulierungen anpassen.
Fortschrittliche Barrierestrukturen auf Polyethylenbasis erreichen jetzt eine Leistung, die zuvor Aluminium- oder METPET-Schichten erforderte. Diese Lösungen bieten außergewöhnliche Umweltvorteile:
Barrierestrukturen aus Vollpolyethylen erfordern eine präzisere Gerätesteuerung als herkömmliche Konfigurationen. Die Verarbeitungsfenster sind enger; Extrusions- und Verbundparameter müssen innerhalb engerer Toleranzen liegen. Geräte, die für ältere Materialien entwickelt wurden, können diesen Anforderungen nicht gerecht werden, was einen kommerziellen Anreiz für Technologie-Upgrades schafft.
Fortschrittliche Extrusionsausrüstung mit:
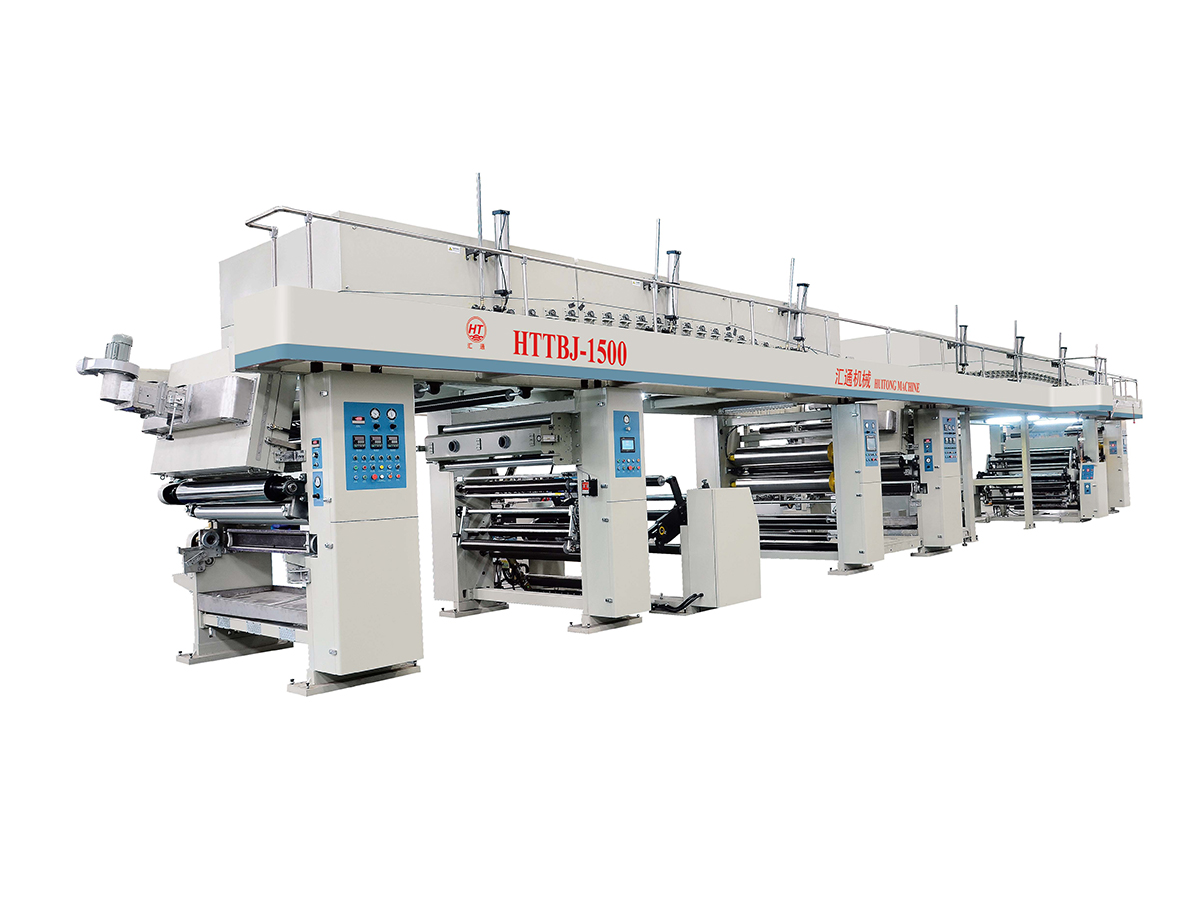
Diese Fähigkeiten positionieren sich modern Laminiermaschine Technologie als Basisplattform für nachhaltige Barrierelösungen der nächsten Generation. Gerätehersteller, die diese Technologien einsetzen, verschaffen sich einen erheblichen Wettbewerbsvorteil, da Markeninhaber neben der Barrierefunktion zunehmend auch die Umweltleistung in den Vordergrund stellen.
Für Verpackungsingenieure und Produktionsentscheider, die Geräte bewerten, erfordert eine umfassende Bewertung ein Verständnis dafür, wie sich Gerätespezifikationen auf die tatsächliche Barriereleistung auswirken.
| Ausrüstungsparameter | Auswirkungen auf die Barriere | Bewertungsmethode |
|---|---|---|
| Stabilität der Spannungsregelung | Verhindert spannungsbedingte Mikrorisse in der Barriereschicht | Fordern Sie während der Produktionsläufe Spezifikationen zu Spannungsschwankungen an |
| Gleichmäßigkeit der Beschichtung | Gewährleistet eine gleichmäßige Zwischenschichthaftung über die gesamte Bahnbreite | Untersuchen Sie die Daten zur maschinenübergreifenden Variation des Beschichtungsgewichts |
| Präzision der thermischen Versiegelung | Erzielt eine gleichmäßige Siegelfestigkeit im gesamten Siegelbereich | Fordern Sie eine Prüfung der Siegelfestigkeit in Maschinenrichtung und von Kante zu Kante an |
| Prozessdatenerfassung | Ermöglicht die Rückverfolgbarkeit der Leistung und kontinuierliche Verbesserung | Überprüfen Sie die verfügbaren Datenprotokollierungsfunktionen und Berichtsfunktionen |
Bei Entscheidungen zur Geräteauswahl sollte nicht die maximale Leistung unter optimalen Bedingungen im Vordergrund stehen, sondern vielmehr die gleichbleibende Leistung über normale Betriebsschwankungen hinweg. Diese Unterscheidung unterscheidet zuverlässige Produktionssysteme von inkonsistenten Geräten, die nur unter Laborbedingungen einwandfrei funktionieren.
Die heutige Tiernahrungsindustrie ist sich bewusst, dass Produktfrische eine Designanforderung und keine Überlegung nach der Produktion darstellt. Mehrschichtige Verbundstrukturen bieten theoretisches Barrierepotenzial. Die Ausführung der Ausrüstung bestimmt, ob dieses Potenzial in die Praxis umgesetzt wird.
Dieses Grundprinzip unterscheidet erfolgreiche Markenleistungen von enttäuschenden Haltbarkeitsausfällen:
Bei der Bewertung von Verpackungsausrüstungslösungen stellt sich die entscheidende Frage: Ist Ihre Lösung? Laminiermaschine Barriereleistung schützen oder durch Prozessvariabilität verbrauchen? Die anspruchsvollsten Materialstrukturen können die Einschränkungen der Ausrüstung nicht überwinden. Umgekehrt maximiert eine richtig abgestimmte Ausrüstung selbst herkömmlich formulierte Strukturen und liefert eine Leistung, die die Konkurrenz, die mit identischen Materialspezifikationen arbeitet, überrascht.
Die Marken, die in Premium-Tiernahrungskategorien gewinnen, sind sich dieser Realität bewusst. Sie investieren in Gerätetechnologien, die das Materialpotenzial in dokumentierte, konsistente Barriereleistung umwandeln. Sie wissen, dass Verpackungsentscheidungen nicht nur das Erscheinungsbild im Regal, sondern auch die Haltbarkeitsdauer, die Kundenzufriedenheit und letztendlich die Markentreue beeinflussen.
Für Gerätehersteller stellt dies eine tiefgreifende Wettbewerbschance dar. Ihr technisches Fachwissen in den Bereichen Verbundspannung, Beschichtungspräzision und thermische Siegelkonsistenz beantwortet genau die Fragen, die Verpackungsingenieure schlaflose Nächte bereiten. Positionieren Sie Ihre Laminiermaschine nicht als Massenproduktionsausrüstung, sondern als technische Grundlage, die es Marken ermöglicht, selbstbewusst die Frische zu versprechen, die Verbraucher von Premium-Tiernahrung erwarten und verdienen.
OTR (Oxygen Transmission Rate) misst, wie viel Sauerstoff pro Flächeneinheit und Zeiteinheit durch die Verpackung dringt, typischerweise ausgedrückt in cm3/m2,24h. WVTR (Water Vapour Transmission Rate) misst die Feuchtigkeitspermeation, typischerweise ausgedrückt in g/m2,24h. Beides ist wichtig, da Sauerstoff die Fettoxidation verursacht (wodurch ranzige Aromen entstehen), während Feuchtigkeit diese Oxidation katalysiert und zu einer Verschlechterung der Textur der Leckereien führt. Eine Verpackung mit ausgezeichneter OTR, aber schlechter WVTR wird versagen, wenn Feuchtigkeit eindringt und den oxidativen Abbau von Fetten beschleunigt.
Luftfeuchtigkeit erhöht die Sauerstoffdiffusionsrate durch Lebensmittelmatrizen um über 300 %, wenn die relative Luftfeuchtigkeit von 50 % auf 85 % steigt. Feuchtigkeit hydratisiert Metallionen (Eisen, Kupfer), die Reaktionen freier Radikale katalysieren. Wasser zersetzt auch die mikroskopisch kleine Nahrungsstruktur und setzt zuvor geschützte Fette dem Sauerstoffkontakt aus. Darüber hinaus beeinträchtigt Feuchtigkeit die natürlichen Antioxidationssysteme im Produkt. Diese kombinierten Mechanismen erklären, warum die Feuchtigkeitskontrolle untrennbar mit der Leistung der Sauerstoffbarriere verbunden ist.
Bewerten Sie drei Variablen: Produktfettgehalt (höherer Fettgehalt erfordert eine bessere Sauerstoffbarriere), gewünschte Haltbarkeit (längere Haltbarkeit erfordert niedrigere OTR und WVTR) und Lagerbedingungen (Umgebungen mit hoher Temperatur oder hoher Luftfeuchtigkeit erfordern eine bessere Barriere). Rezepturen mit hohem Fettgehalt, die eine Haltbarkeitsdauer von 12 Monaten erfordern, erfordern typischerweise PET/METPET/PE- oder PET/AL/PE-Strukturen, die eine OTR unter 10 cm3/m2,24 h und eine WVTR unter 1,0 g/m2,24 h erreichen. Produkte mit geringerem Fettgehalt und kürzerer Haltbarkeitsdauer können mit einfachen PET/PE-Strukturen eine angemessene Leistung erbringen. Die Beratung mit Materiallieferanten und Geräteherstellern bietet anwendungsspezifische Hinweise.
Thermische Dichtungen stellen den entscheidenden Endpunkt des Barriereschutzes dar. Selbst ausgezeichnete Verbundbarriereschichten werden irrelevant, wenn die Integrität der Versiegelung versagt. Sauerstoff und Feuchtigkeit können direkt durch beschädigte Dichtungen eindringen. Spezifikationen für die Siegelfestigkeit von mindestens 1,5 N/15 mm stellen sicher, dass die versiegelte Verpackung bei der Handhabung ohne Durchdringung der Barriere den Öffnungskräften standhält. Geräte zur präzisen Steuerung der thermischen Siegelparameter (Temperatur, Druck, Verweilzeit) sorgen für eine gleichbleibende Siegelfestigkeit und machen die Siegelzuverlässigkeit ebenso wichtig wie die mehrschichtige Verbundstruktur selbst.
Abweichungen bei der Herstellungsausrüstung führen zu mikrostrukturellen Fehlern, die die tatsächliche Barriereleistung unter die theoretischen Werte senken. Spannungsschwankungen im Verbundwerkstoff erzeugen Spannungsmuster in Barriereschichten, die sich zu Mikrorissen entwickeln können. Eine ungleichmäßige Klebstoffbeschichtung führt zu lokalen Delaminationszonen. Eine unsachgemäße thermische Versiegelung hinterlässt Mikroöffnungen in der Versiegelungszone. Feuchtigkeitsschwankungen, Änderungen der Materialeigenschaften und Kontamination führen zu zusätzlichen Variablen. Hochleistungsgeräte minimieren diese Abweichungen durch Spannungsstabilität, Beschichtungsgleichmäßigkeit und Temperaturpräzision, sodass theoretische Barrierewerte nahezu an die praktische Feldleistung herankommen.
Fortschrittliche Polyethylenstrukturen wie MDO PE/PE-EVOH erreichen jetzt eine ähnliche oder bessere Barriereleistung im Vergleich zu aluminiumhaltigen Strukturen (OTR unter 0,5 cm³/m2.Tag gegenüber 0,5 cm3/m2.24h für Aluminium). Der Hauptvorteil ist ökologischer Natur: PE-basierte Strukturen sind durch herkömmliche Post-Consumer-Kunststoffrückgewinnung mechanisch recycelbar, während aluminiumhaltige Folien schwer zu recyceln sind. Die größte Herausforderung für die Ausrüstung bei PE-Strukturen sind engere Verarbeitungsfenster, die eine präzisere Temperatur- und Druckkontrolle erfordern. Angesichts der zunehmenden Umweltprioritäten ist mit einer beschleunigten Einführung PE-basierter Barrierelösungen zu rechnen.
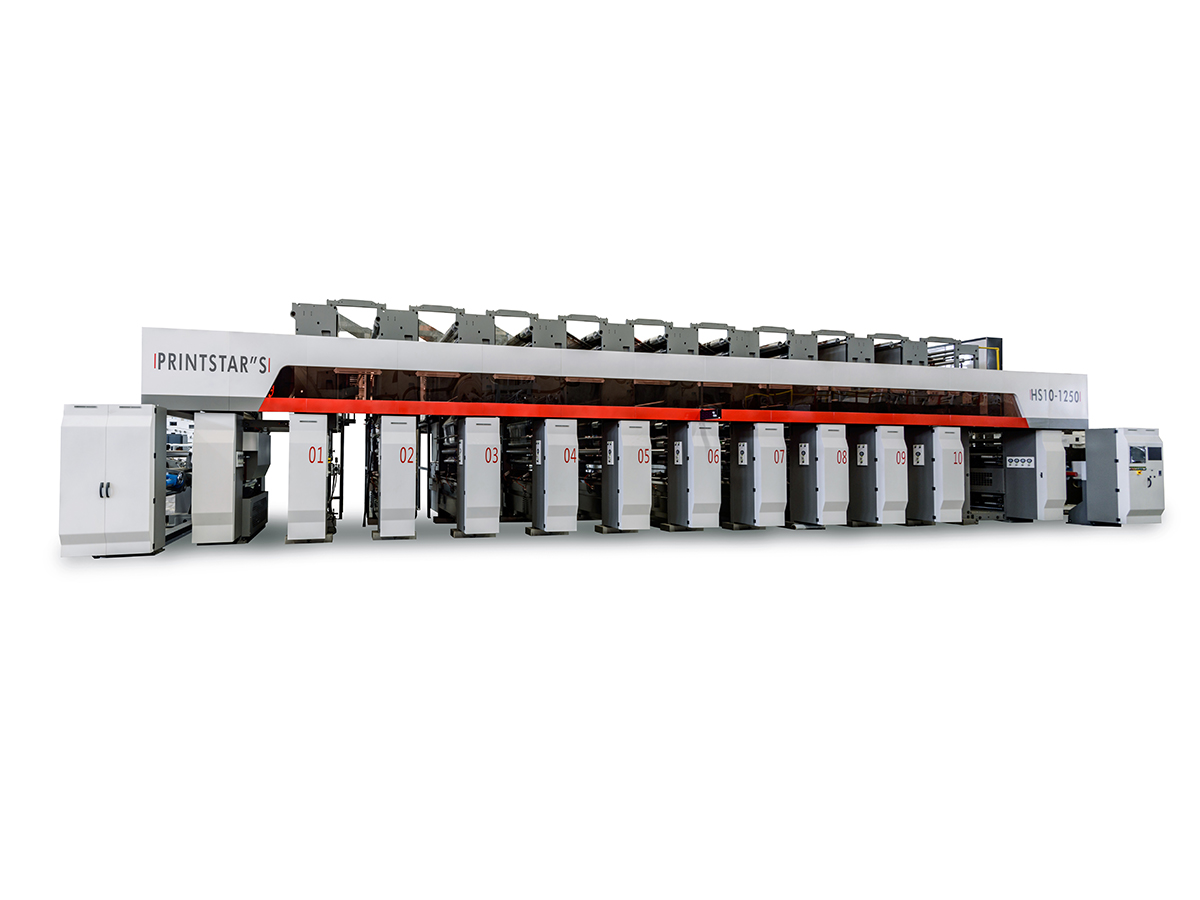
Kontaktieren Sie uns
Empfohlene Produkte

Hand in Hand mit Huitong
Passen Sie Ihre flexible Verpackungsausrüstungslösung individuell an
Jetzt anfragen
Produkte
Kontaktieren Sie uns

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Stadt Gushan, Stadt Jiangyin, Provinz Jiangsu, China